USI 部落格
第一手產業創新科技、應用與深度新聞
搜尋
- 11/09/2026
揪出迴焊爐裡的翹曲風險:260°C 下的3D「等高線地圖」
作者:Kevin Hong, 製程工程部經理
一片 AI 伺服器主機板上,可能有上萬顆直徑不到 1 mm 的錫球,要在約 260°C 的迴焊爐中同時熔化、同時凝固,才能把晶片牢牢焊在電路板上。麻煩的是,封裝受熱時不會乖乖保持平整,而會像烤箱裡的洋芋片般微微彎曲。
在一次新元件導入中,我們實測一顆 21 mm 見方的 BGA 封裝:260°C 時翹曲達 229 µm,距離 JEDEC 規格上限 230 µm 僅差 1 µm。元件「合格」,卻站在懸崖邊,若照傳統做法只依球距套用標準鋼板開孔,四個角落的錫球很可能被壓扁、彼此黏連而短路。USI 環旭電子製程團隊的解法,是在第一次試產之前,先用 Shadow Moiré 把翹曲「看清楚」,再把數據轉換成鋼板開孔設計。
晶片為什麼會在迴焊爐裡「彎腰」?
BGA(Ball Grid Array,球柵陣列封裝)把晶片接腳做成底部一整片錫球陣列。封裝由晶片、基板、封膠等材料疊成,各材料的熱膨脹係數(CTE)不同,受熱後有的伸得多、有的伸得少,整片封裝便隨之彎曲,原理就像溫度計裡的雙金屬片。
翹曲分為凹形(Concave,記為負值)與凸形(Convex,記為正值)。兩者都會讓錫球與電路板的距離不一致:距離太遠,錫球沾不到錫膏,形成無潤濕空焊(NWO)、枕頭效應(Head-in-Pillow)或焊點過度拉伸;距離太近,錫球被壓扁外擴,就會和鄰居黏成錫橋而短路(圖 1)。AI 浪潮正放大這個問題。TrendForce 於 2026 年 8 月將全年 AI 伺服器出貨成長預估上修至近 31%;為塞進更多算力,元件封裝越做越大、焊球越來越多,電路板也越來越厚,留給製程的容錯空間隨之縮小。
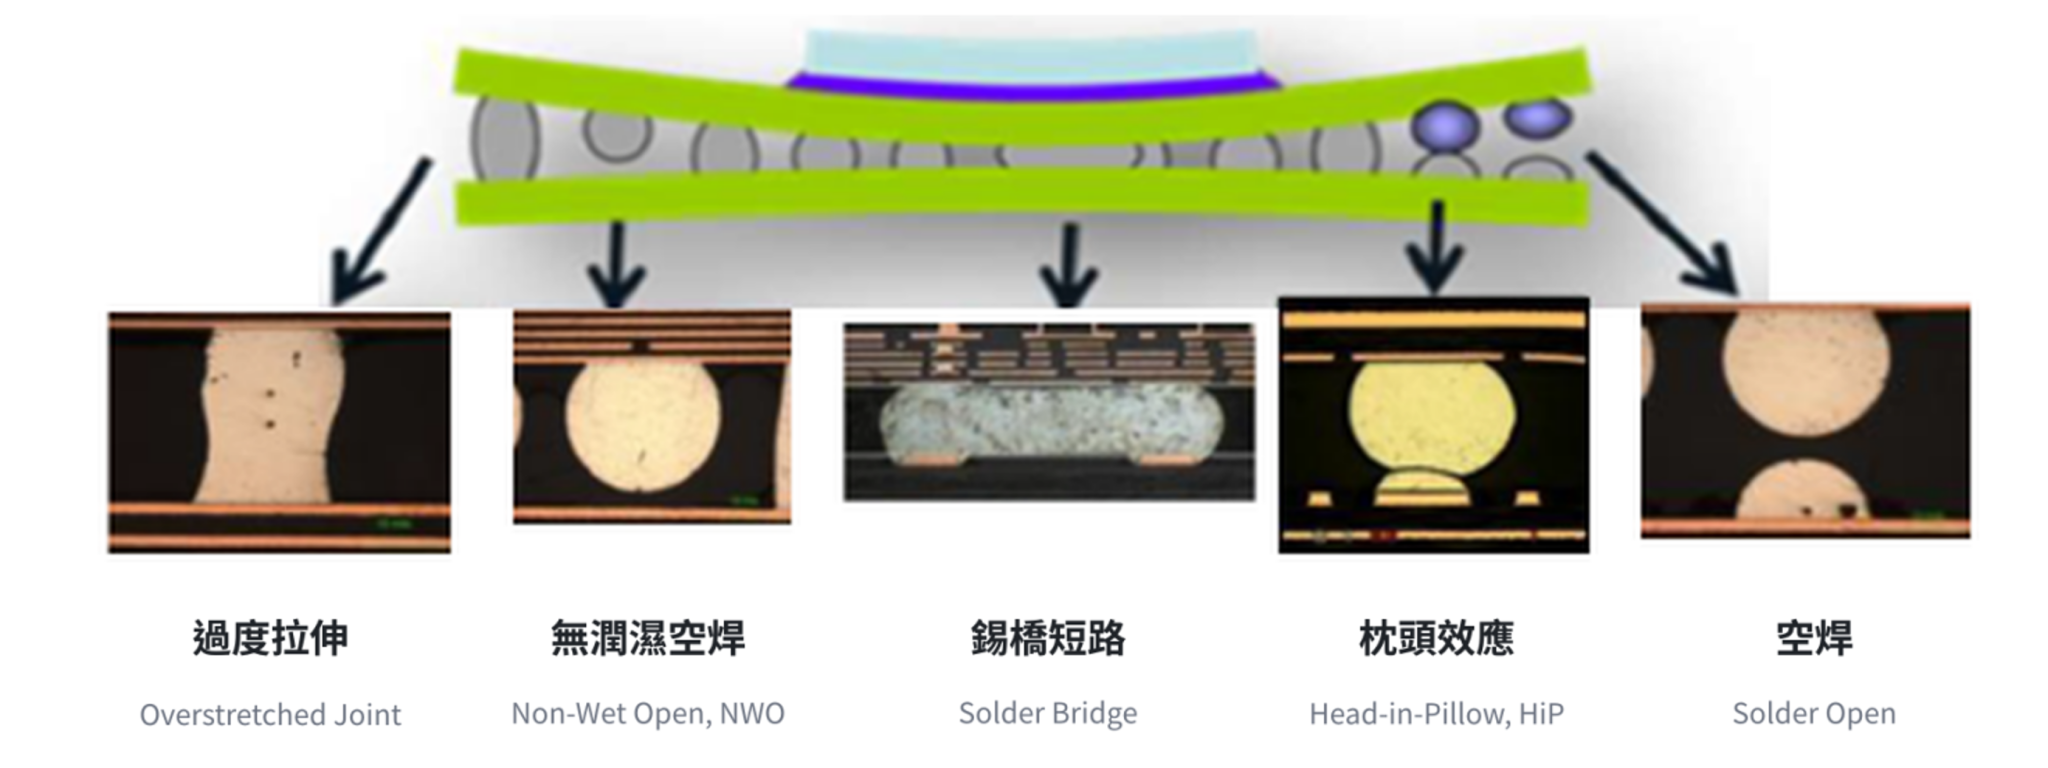
圖 1:BGA 封裝翹曲可能引發的五種焊點缺陷(切片影像)
Shadow Moiré:替晶片拍一張「3D 等高線地圖」
想像陽光穿過百葉窗,影子落在凹凸不平的牆上,會跟著起伏而彎曲。Shadow Moiré 正是這個原理的精密版:在樣品上方放置一片刻有細密平行線的光柵,讓白光斜射,光柵與它投在封裝表面的影子互相疊加,產生明暗相間的疊紋條紋(Moiré fringes)。每一條紋就像一條等高線,相機拍下後經數位運算,即可還原整片封裝的 3D 形貌(圖 2)。此法具備全場(Full-field)、非接觸、非破壞三項優點;量測時樣品還會依迴焊溫度曲線加熱到 260°C 再冷卻,讓我們在元件上線前就看清它在爐內的每個形變階段。
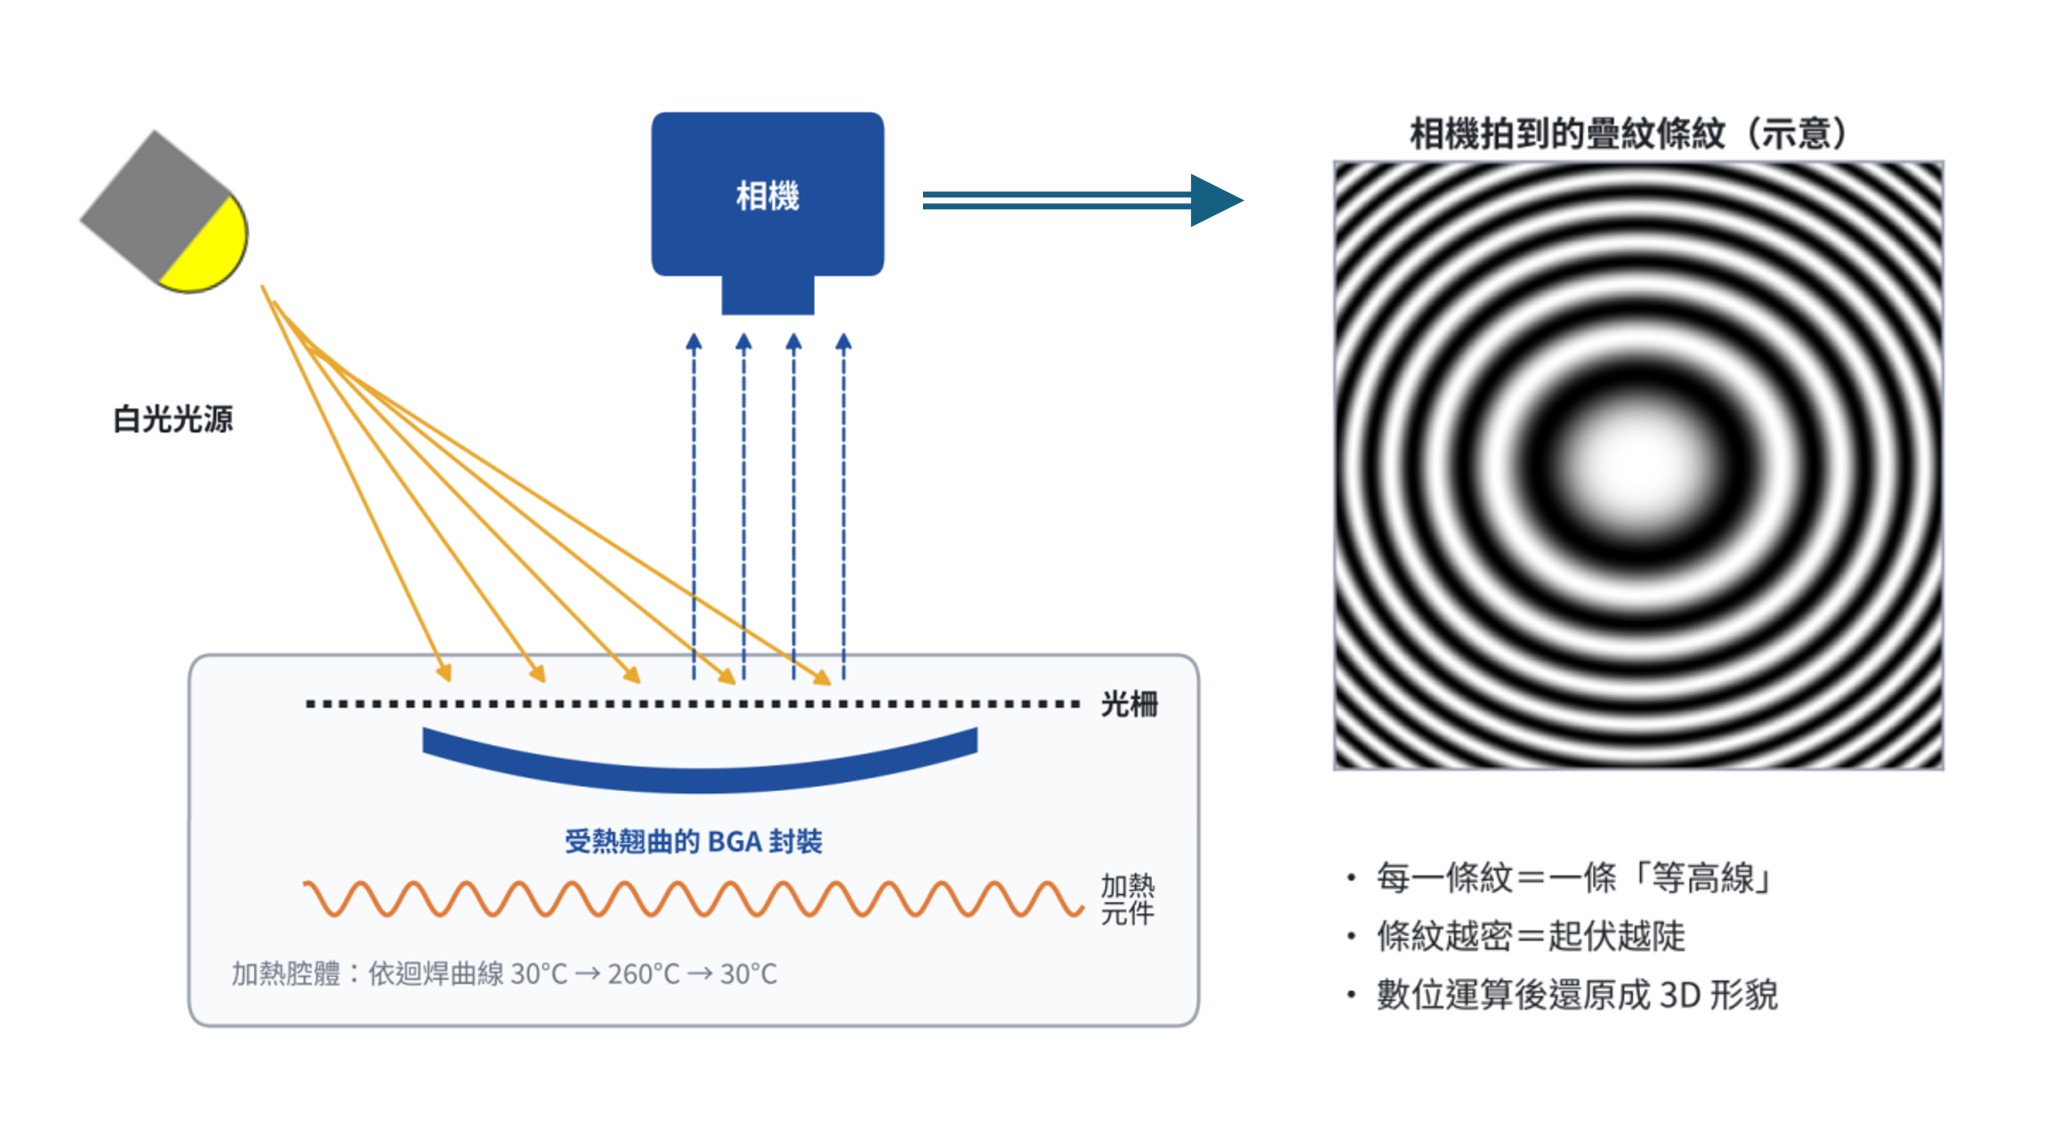
圖 2:Shadow Moiré(陰影疊紋法)量測原理示意
實測:一條貼著規格上限的翹曲曲線
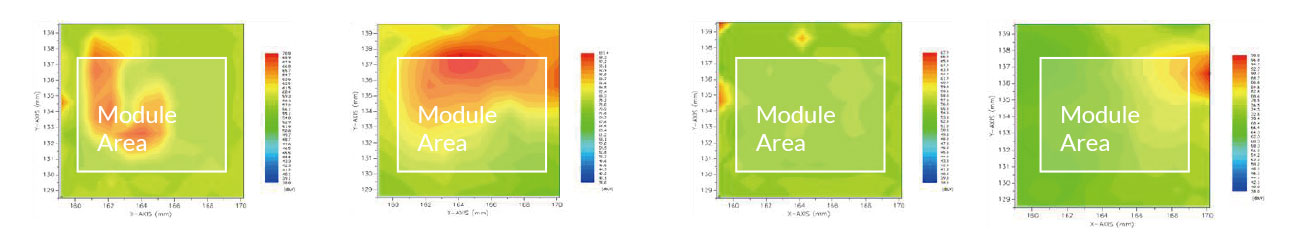
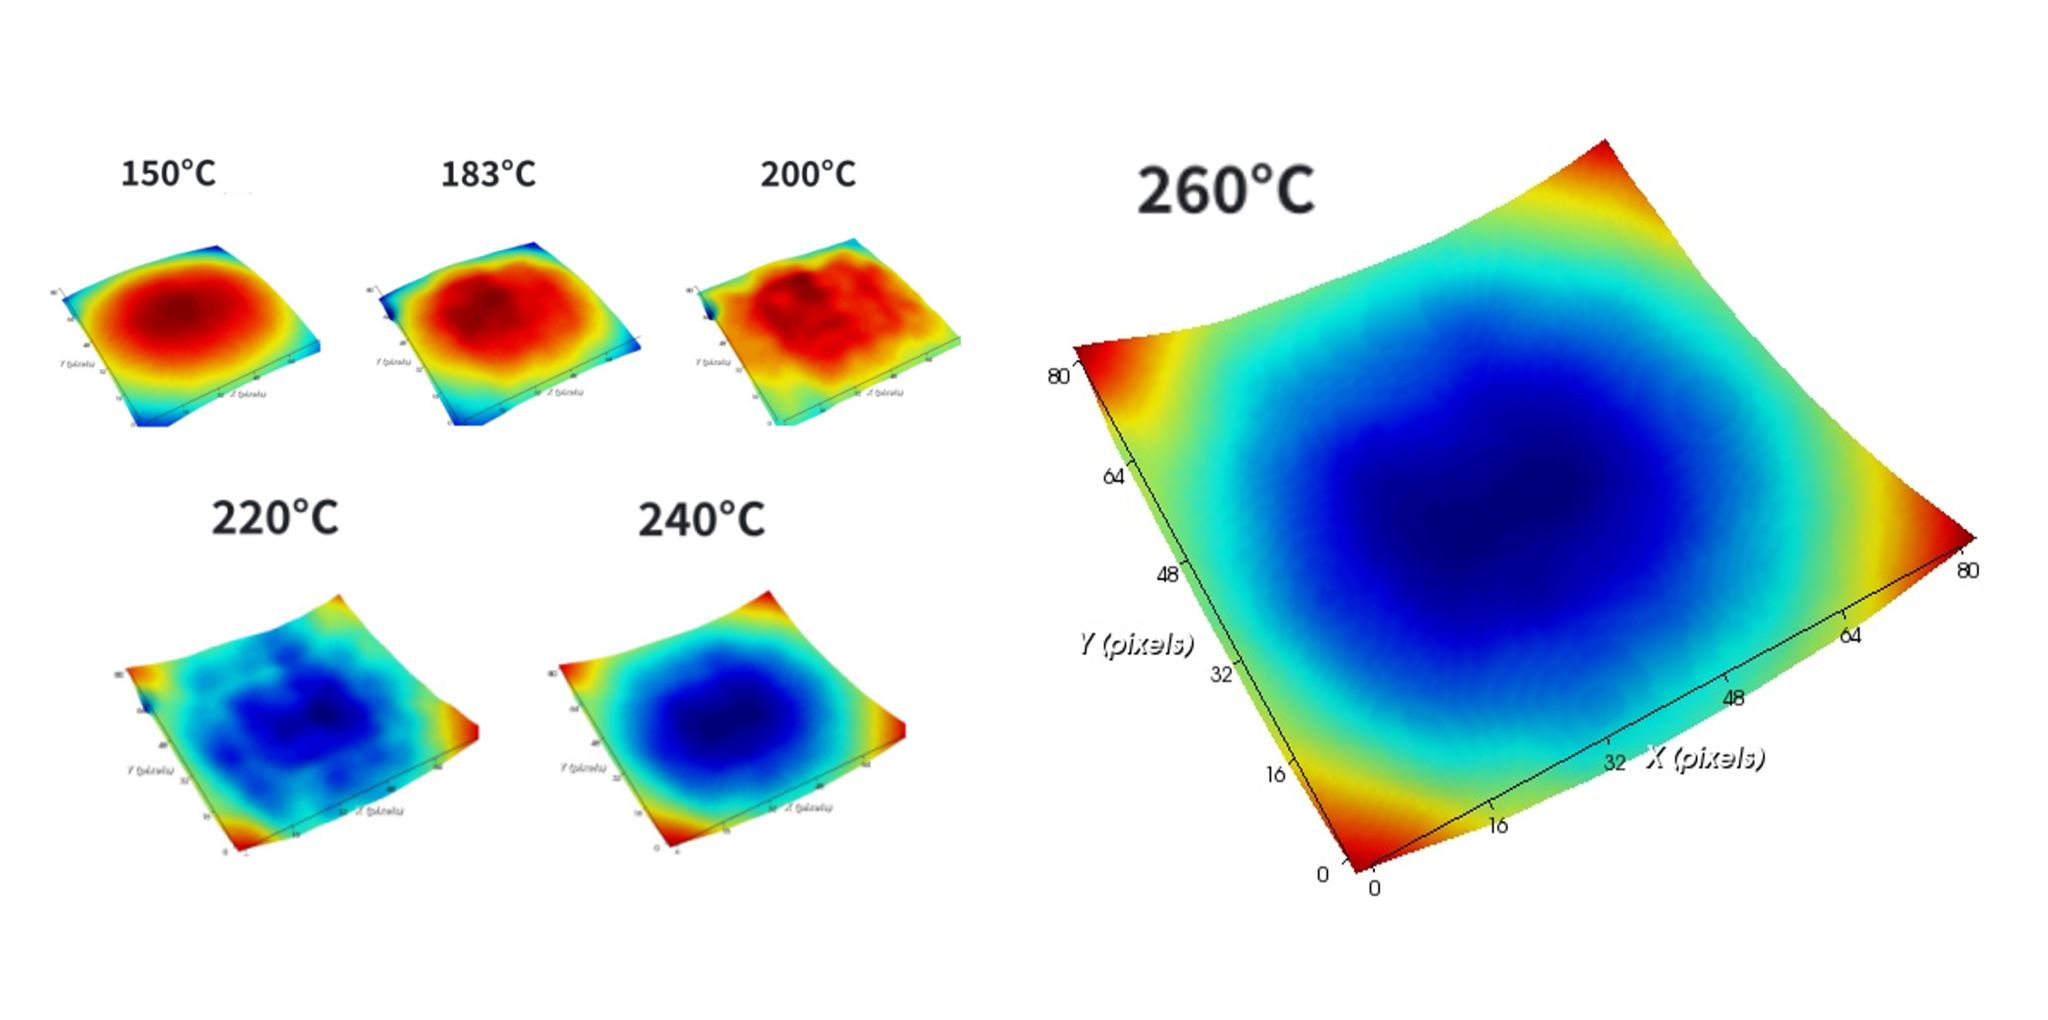
研究對象是一顆薄型細間距 BGA(TFBGA):21 × 21 mm、624 顆錫球、球距 0.8 mm、球徑 0.5 mm。我們送測 6 顆樣品,在 30°C → 260°C → 30°C 共 15 個溫度點記錄翹曲。結果顯示(圖3),同一顆樣品的Shadow Moiré 3D形貌圖:紅色代表較高、藍色代表較低,封裝在低溫段呈凹形,約在 200°C 至 220°C 之間翻轉為凸形;換句話說,錫膏熔融、焊點正要成形時,封裝已經是凸形;到了 260°C,最大翹曲達 229 µm,大約是兩、三根頭髮的直徑。依 JEDEC SPP-024A,此類元件的允收範圍是 −140 至 +230 µm(圖 3)。凸形翹曲代表封裝四角往下壓向電路板。換算後,角落焊點的支撐高度(Standoff Height)從 0.5 mm 被壓到約 0.271 mm,少了將近一半,錫球勢必向側面外擴。
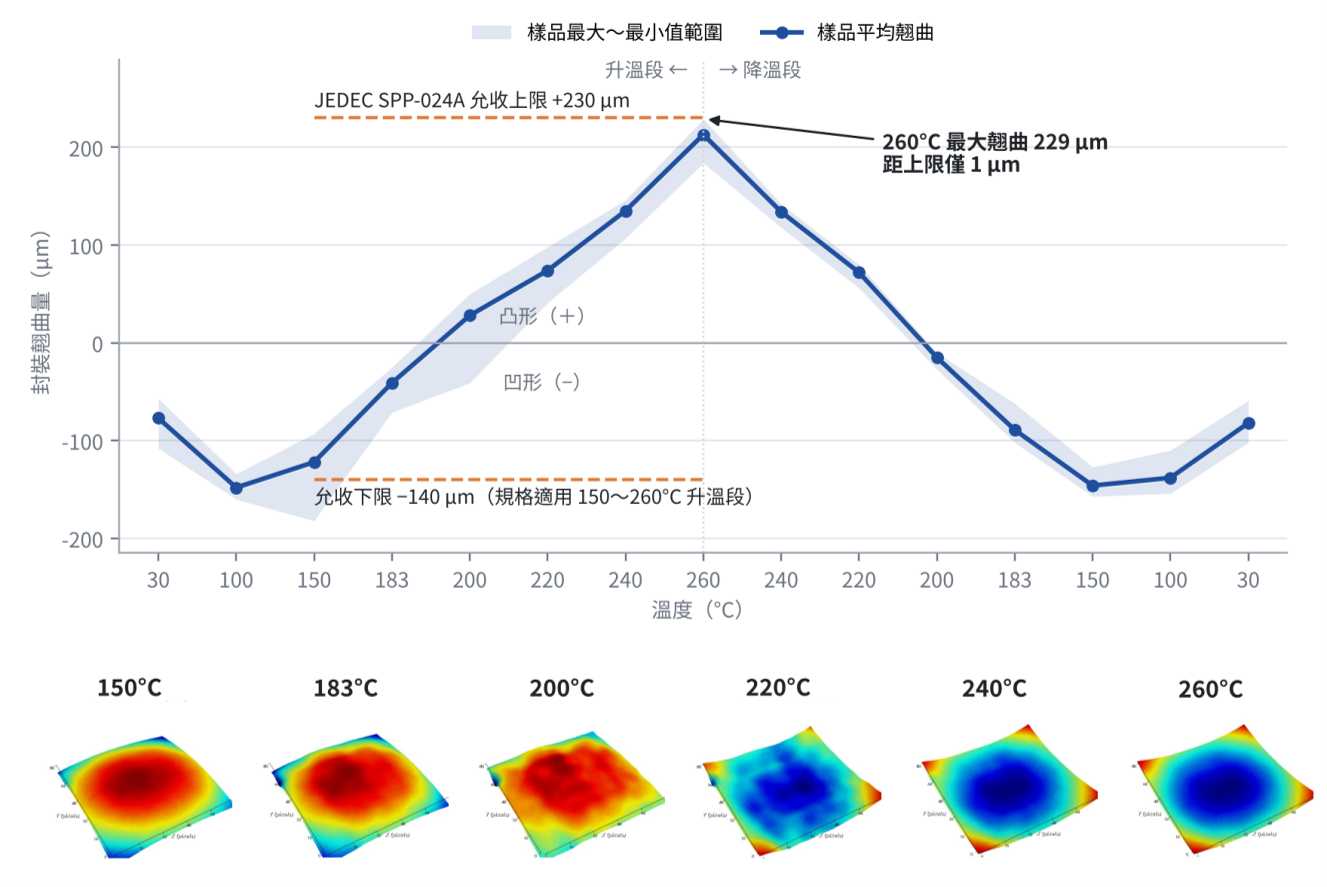
圖 3:TFBGA 樣品(21x21mm、624球)在迴焊溫度曲線下的翹曲量測結果與 3D 形貌變化
三道算式,把翹曲數據變成鋼板設計
SMT 製程以不鏽鋼鋼板(Stencil)把錫膏印到電路板上,開孔大小決定每個焊點分到多少錫。推導分三步:
- 第一步,算總錫量。焊點體積=錫膏中的錫+錫球。原設計為 0.1 mm 厚鋼板、18.5 mil(0.469 mm)方形開孔,錫膏約貢獻 0.0110 mm³,加上錫球 0.065 mm³,總計約 0.076 mm³。
- 第二步,模擬壓扁後的形狀。錫量不變、高度變矮,焊點可視為橢球體(V=4/3 × π × A × B × C)。代入後,角落焊點的水平半軸擴大到 0.367 mm。
- 第三步,算鄰居間距。相鄰焊點間隙 g=球距 − A − B=0.8 − 0.367 − 0.367=0.066 mm,低於本案設定的 0.08 mm 安全門檻,錫橋風險明確。
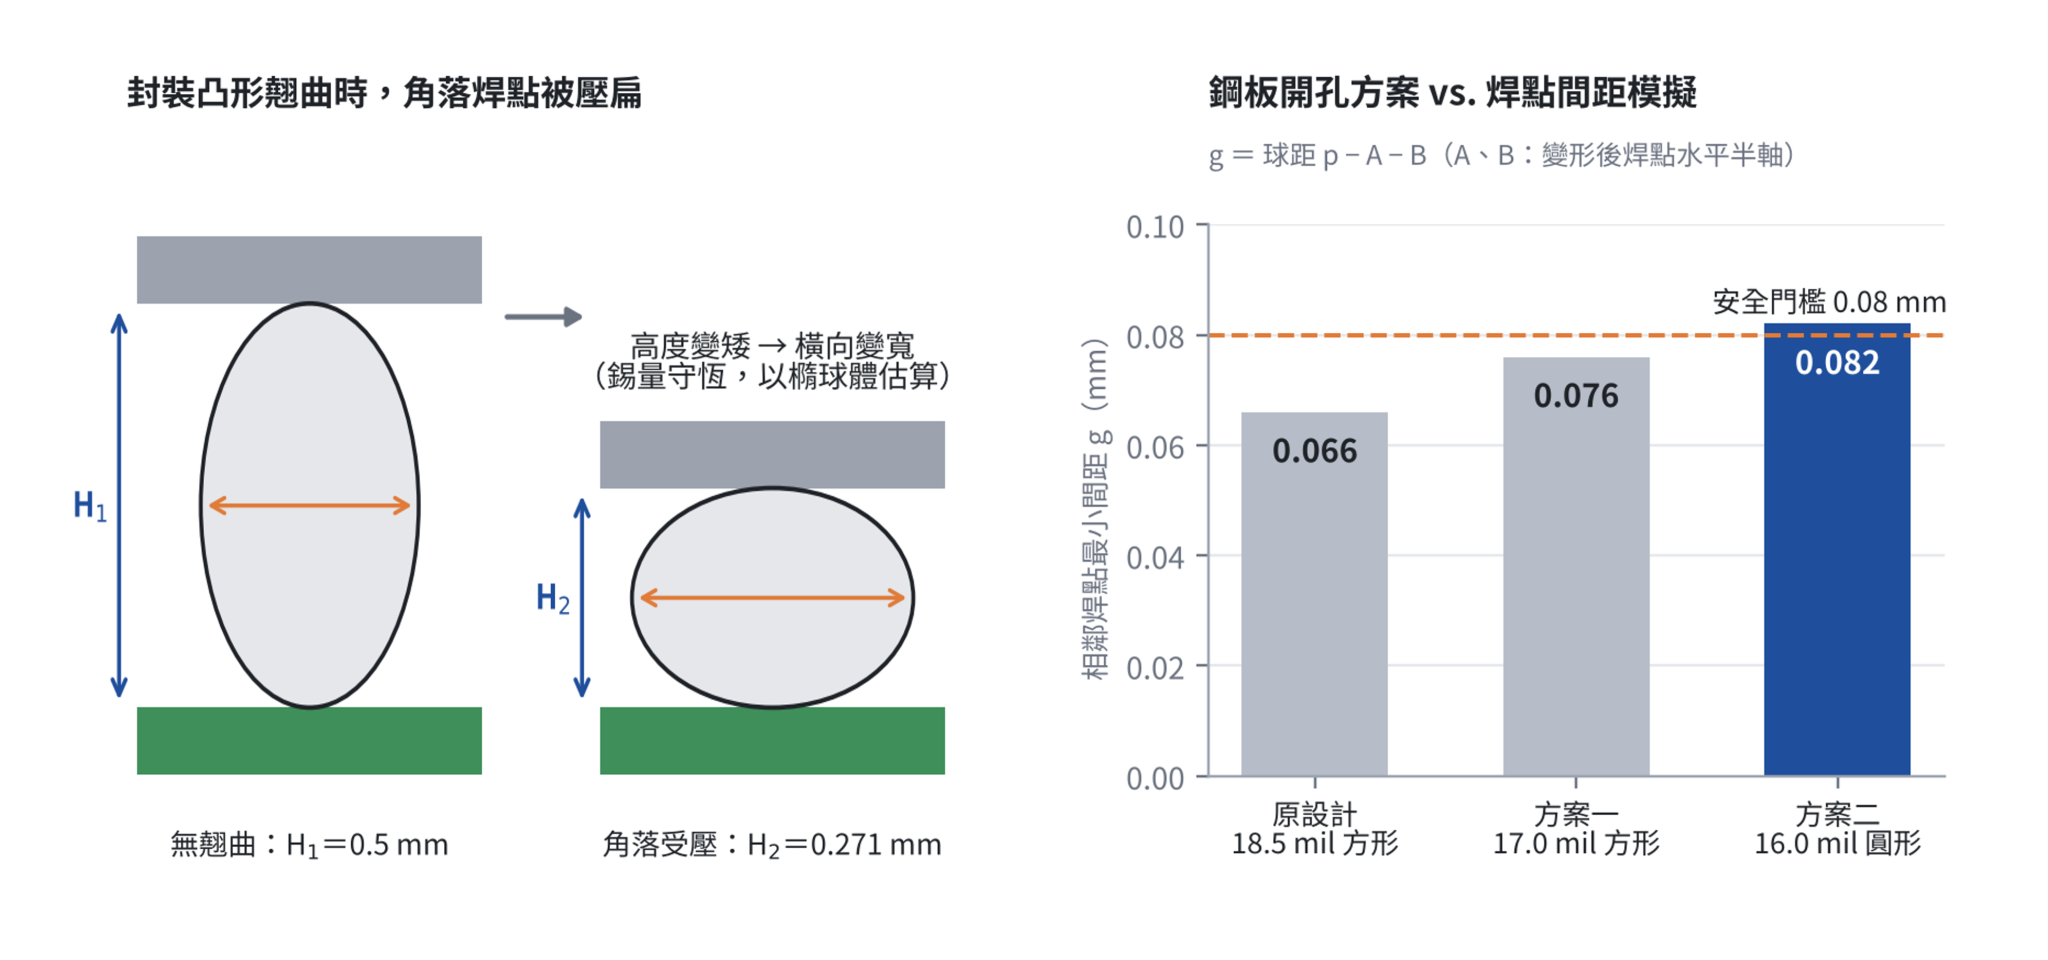
圖 4:角落焊點受壓變形示意,以及三種鋼板開孔方案的焊點間距模擬
關鍵在於「局部」調整。依 240°C 的疊紋圖,我們圈出四個角落各 2.0 × 2.0 mm 的高風險區,只讓這 36 顆焊點改用 16 mil 圓形開孔,其餘 588 顆維持原設計(圖 5)。原因是凸形翹曲下,封裝中央反而離電路板較遠,需要足夠錫量才不會空焊;全面縮孔,等於拆東牆補西牆。
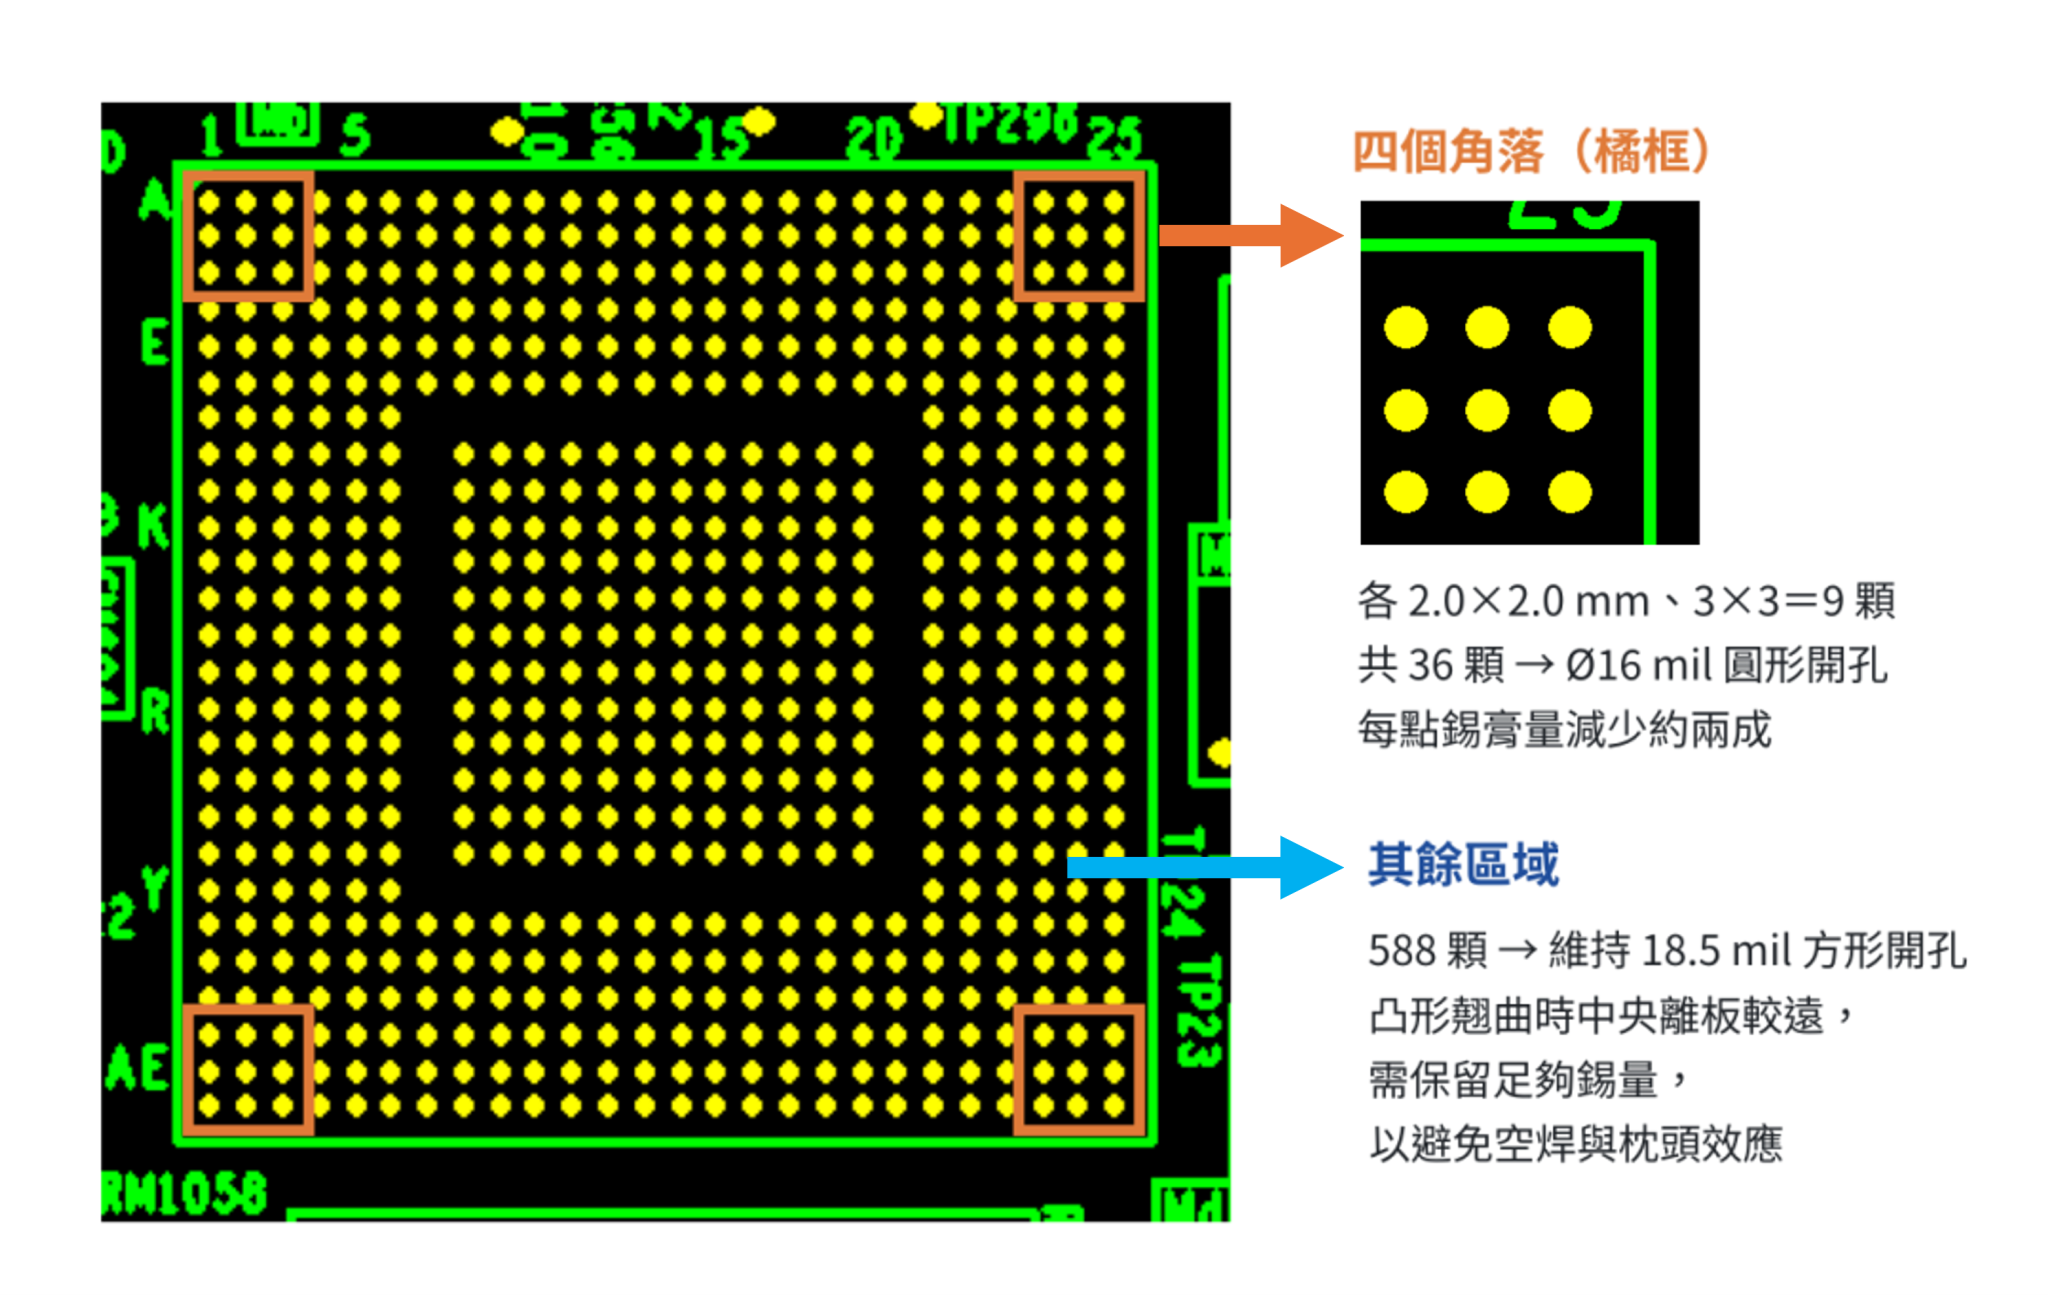
圖 5:鋼板開孔配置優化,只對「該減的地方」減錫:僅四個角落 3×3 焊點改用 Ø16 mil 圓形開孔
量產驗證:第一次就做對
導入優化鋼板後,所有電路板經 X-ray 檢查均未發現錫橋。側視檢查一整排 25 顆焊點,支撐高度全部落在 478.8 至 482.5 µm 之間,平均 481.4 µm,最大差距不到 4 µm(圖 6)。封裝雖在爐中彎曲,焊點最終依然整齊一致,新元件也因此在首次試產即達成零空焊、零短路。
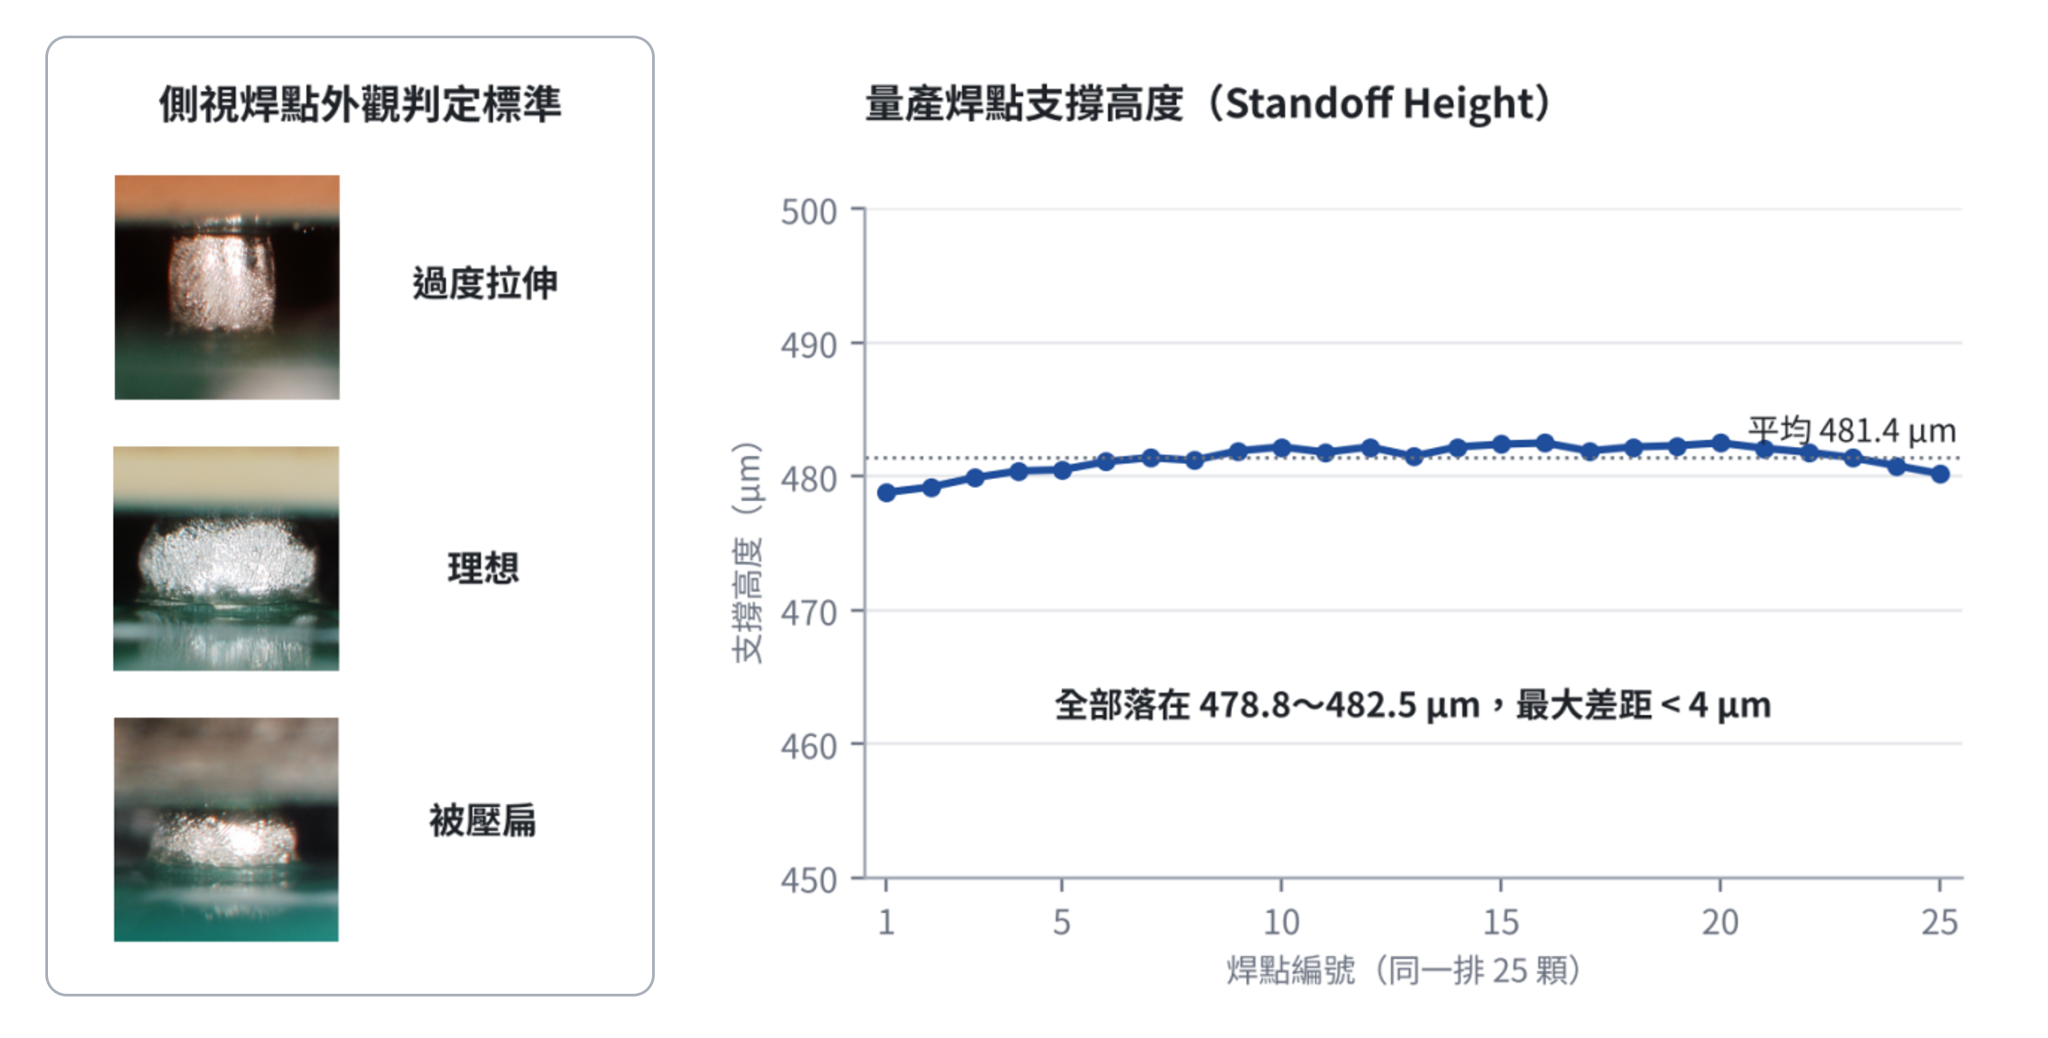
圖 6:量產焊點的側視外觀判定標準與支撐高度量測結果
從「試產後補救」到「試產前預防」
這項研究改變的不只是「一片鋼板」,而是新元件導入的工作順序:
| 面向 | 傳統做法 | USI 新做法 |
|---|---|---|
| 設計依據 | 依球距套用通用鋼板準則,未考慮元件翹曲 | 依 Shadow Moiré 實測數據,局部設計高風險區開孔 |
| 驗證時點 | 試產後才發現缺陷,再靠第二次試產或追加實驗修正 | 首次試產前完成焊接風險評估與開孔設計 |
| 經驗傳承 | 仰賴設計準則與過往經驗 | 建立新元件導入的翹曲審查與預警機制 |
| 供應商協作 | 元件問題多在量產端才浮現 | 翹曲超規可以數據回饋供應商改善 |
把風險擋在量產之前的「守門機制」
在電子製造供應鏈中,USI 環旭電子站在封裝元件與終端系統的交會點。元件在板階組裝時的真實表現,往往要到我們的產線上才會顯現。Shadow Moiré 數據讓這個交會點成為一道預警閘門:若翹曲超出 JEDEC/JEITA 規格,我們能帶著數據請供應商改善封裝;若在規格內但風險偏高,就由製程設計提前化解。對客戶而言,這意味著更少的試產回合與更穩定的量產良率。
這套方法也成為USI導入高焊球數 BGA(錫球逾一萬顆)的 SMT 製程能力基礎。隨著 AI 加速器與高效能運算(HPC)封裝持續放大,翹曲管理將從「出了問題再處理」,轉為新產品開發的標準前置作業。USI 將持續以數據驅動製程設計,協助客戶把愈來愈複雜的元件,一次就做對。
常見問題 Q&A
Q1:什麼是 BGA 封裝翹曲(Package Warpage)?為什麼會造成 SMT 焊接缺陷?
A:封裝翹曲是 BGA 元件在迴焊升溫過程中,因晶片、基板、封膠等材料的熱膨脹係數(CTE)不同而產生的彎曲變形,分為凹形(負值)與凸形(正值)。翹曲會讓錫球與電路板的距離不一致:距離過大易形成無潤濕空焊(NWO)與枕頭效應(Head-in-Pillow);距離過小則錫球被壓扁外擴,造成錫橋短路。
Q2:Shadow Moiré(陰影疊紋法)是什麼?有什麼優點?
A:Shadow Moiré 是一種全場、非接觸、非破壞的光學量測技術。白光通過光柵投射到樣品表面,光柵與其影子疊加產生疊紋條紋,相機拍攝後換算為 3D 形貌。它能在模擬迴焊的溫度曲線下(例如 30°C→260°C→30°C)連續量測,是先進製程開發中分析與預測封裝翹曲的關鍵技術,量測方式可依循 JEDEC JESD22-B112A 與 JEITA ED-7306。
Q3:BGA 封裝翹曲的允收標準是什麼?
A:常用標準包括 JEDEC SPP-024A、JEDEC Publication 95 與 JEITA ED-7306,依球距、球徑與封裝尺寸訂定允收值。以球距 0.8 mm、球徑 0.5 mm、尺寸大於 15 mm 的 BGA 為例,JEDEC SPP-024A 規定的允收範圍為 −140 µm 至 +230 µm。
Q4:如何把翹曲數據轉換成鋼板開孔設計?
A:USI 採三步驟:先以「錫膏體積+錫球體積」計算焊點總錫量;再假設錫量守恆,以橢球體公式(V=4/3 × π × A × B × C)模擬焊點受壓後的水平尺寸;最後以 g=球距 − A − B 計算相鄰焊點最小間距。若間距低於安全門檻(本案為 0.08 mm),便縮小該區鋼板開孔、減少錫膏量,直到間距達標。
Q5:為什麼只調整四個角落的鋼板開孔,而不是全面縮小?
A:本案封裝在高溫下呈凸形翹曲,四個角落被壓向電路板,錫量過多容易短路;中央區域則離板較遠,需要足夠錫量才能避免空焊與枕頭效應。因此 USI 只將四角各 3×3、共 36 顆焊點改為 Ø16 mil 圓形開孔,其餘 588 顆維持 18.5 mil 方形開孔,同時兼顧兩端風險。
Q6:這項優化的實際成效如何?
A:角落焊點最小間距由 0.066 mm 提升至 0.082 mm;量產後所有電路板經 X-ray 檢查無錫橋;同一排 25 顆焊點的支撐高度落在 478.8~482.5 µm,平均 481.4 µm,一致性極高;新元件首次試產即達成零空焊、零短路。
Q7:這項技術對 AI 伺服器與高效能運算(HPC)產品有何意義?
A:AI 伺服器與 HPC 元件封裝持續大型化、焊球數持續增加,翹曲造成的組裝風險隨之升高。以 Shadow Moiré 數據在試產前預測並化解焊接風險,可縮短新產品導入週期、減少試產回合,並提升量產良率。USI 也藉此建立了錫球數逾一萬顆的高焊球數 BGA SMT 製程能力。
搜尋
最近的文章
-
揪出迴焊爐裡的翹曲風險:260°C 下的3D「等高線地圖」
 揪出迴焊爐裡的翹曲風險:260°C 下的3D「等高線地圖」
11/09/2026
-
異質整合時代的測試新解方:以 MicroPython 讓 SiP 從「被測」走向「自測」
 異質整合時代的測試新解方:以 MicroPython 讓 SiP 從「被測」走向「自測」
10/27/2026
-
從測不到到測得準:破解高密度 ICT 測試難題
 從測不到到測得準:破解高密度 ICT 測試難題
10/16/2026
-
深入 1.6T 光收發模組:光學模擬與光耦合如何影響效能與良率?
 深入 1.6T 光收發模組:光學模擬與光耦合如何影響效能與良率?
09/21/2026
-
迎戰 AI 算力的下一道關卡:1.6T 光通訊模組的設計與製造
 迎戰 AI 算力的下一道關卡:1.6T 光通訊模組的設計與製造
09/07/2026
-
穿戴式再微縮的關鍵一步:Fence + VPE 局部塑封
 穿戴式再微縮的關鍵一步:Fence + VPE 局部塑封
08/17/2026
-
支撐AI算力的「光通訊」是什麼?一次看懂矽光子與光通訊模組發展趨勢
 支撐AI算力的「光通訊」是什麼?一次看懂矽光子與光通訊模組發展趨勢
08/03/2026
-
當 AI 學會「讀字」:如何用深度學習,馴服 SMT 產線的誤報風暴
 當 AI 學會「讀字」:如何用深度學習,馴服 SMT 產線的誤報風暴
07/13/2026
-
揪出隱形「微觀失效」:以菊鏈把關 SiP可靠度測試
 揪出隱形「微觀失效」:以菊鏈把關 SiP可靠度測試
06/29/2026
-
電動車心臟,藏著看不見的對手:如何以「物理模型化」破解損耗難題?
 電動車心臟,藏著看不見的對手:如何以「物理模型化」破解損耗難題?
06/17/2026
跟緊產業脈動
隨時掌握第一手產業創新科技、應用與深度新聞
訂閱 USI 部落格
隨時掌握第一手產業創新科技、應用與深度新聞