USI 博客
第一手产业创新科技、应用与深度新闻
搜寻
- 11/09/2026
揪出回流焊炉里的翘曲风险:260°C 下的 3D「等高线地图」
作者:Kevin Hong, 制程工程部经理
一片 AI 伺服器主机板上,可能有上万颗直径不到 1 mm 的锡球,要在约 260°C 的回焊炉中同时熔化、同时凝固,才能把晶片牢牢焊在电路板上。麻烦的是,封装受热时不会乖乖保持平整,而会像烤箱里的洋芋片般微微弯曲。
在一次新元件导入中,我们实测一颗 21 mm 见方的 BGA 封装:260°C 时翘曲达 229 µm,距离 JEDEC 规格上限 230 µm 仅差 1 µm。元件「合格」,却站在悬崖边,若照传统做法只依球距套用标准钢板开孔,四个角落的锡球很可能被压扁、彼此黏连而短路。USI 环旭电子制程团队的解法,是在第一次试产之前,先用 Shadow Moiré 把翘曲「看清楚」,再把数据转换成钢板开孔设计。
晶片为什么会在回焊炉里「弯腰」?
BGA(Ball Grid Array,球栅阵列封装)把晶片接脚做成底部一整片锡球阵列。封装由晶片、基板、封胶等材料迭成,各材料的热膨胀系数(CTE)不同,受热后有的伸得多、有的伸得少,整片封装便随之弯曲,原理就像温度计里的双金属片。
翘曲分为凹形(Concave,记为负值)与凸形(Convex,记为正值)。两者都会让锡球与电路板的距离不一致:距离太远,锡球沾不到锡膏,形成无润湿空焊(NWO)、枕头效应(Head-in-Pillow)或焊点过度拉伸;距离太近,锡球被压扁外扩,就会和邻居黏成锡桥而短路(图 1)。AI 浪潮正放大这个问题。TrendForce 于 2026 年 8 月将全年 AI 伺服器出货成长预估上修至近 31%;为塞进更多算力,元件封装越做越大、焊球越来越多,电路板也越来越厚,留给制程的容错空间随之缩小。
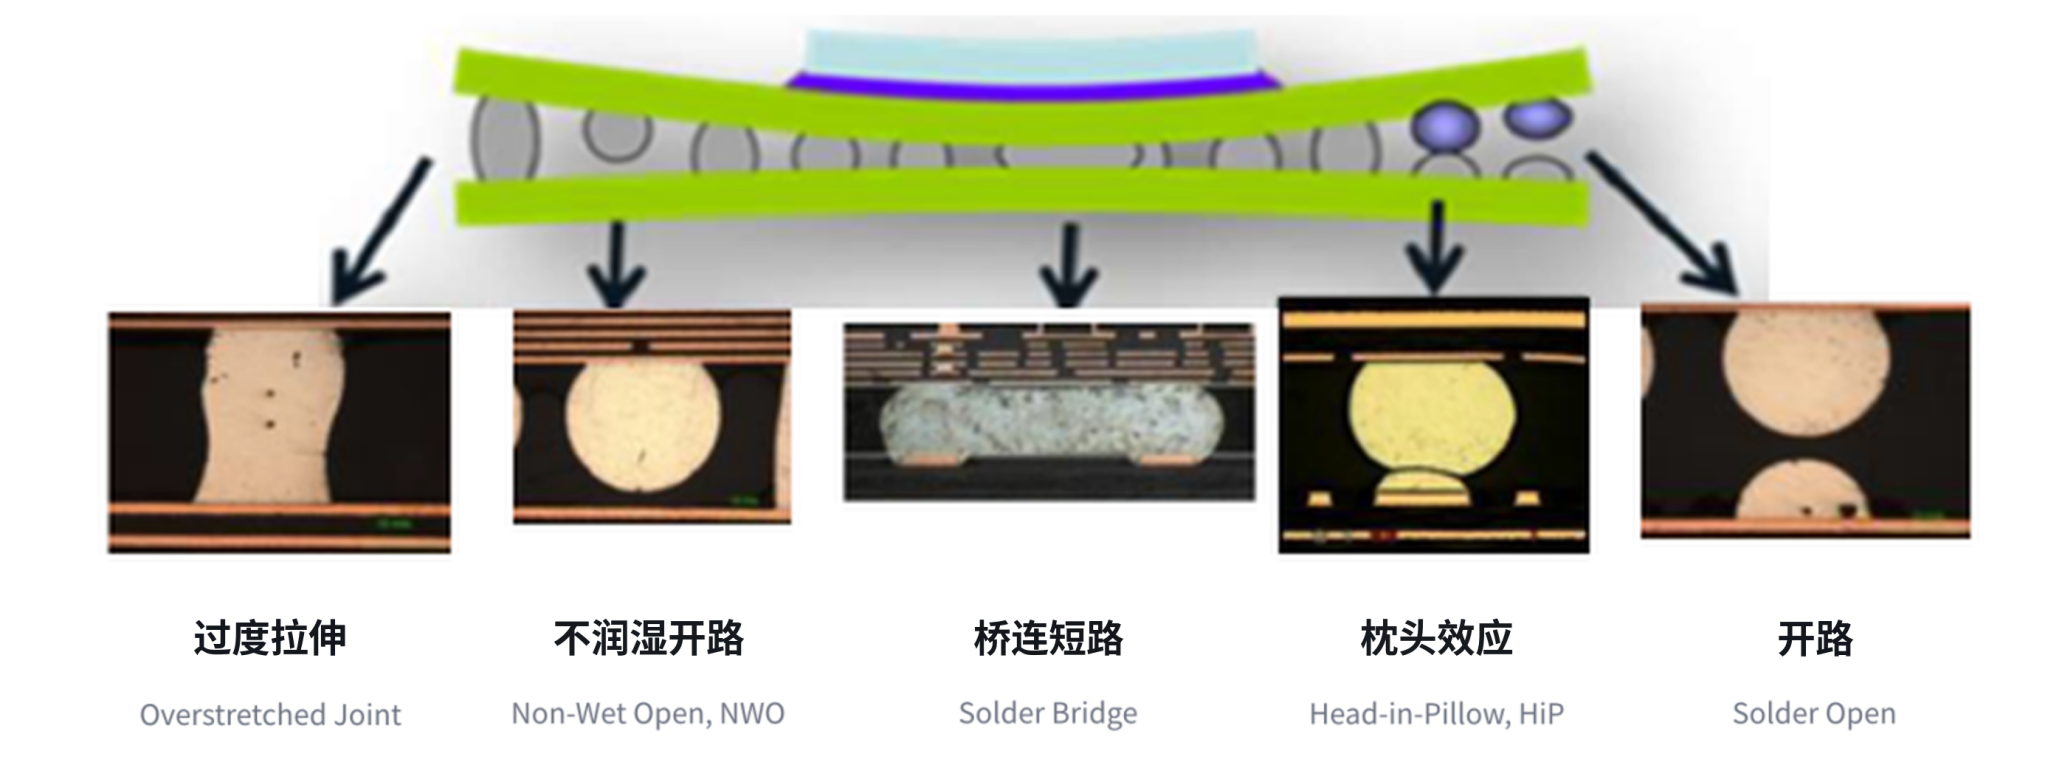
图 1:BGA 封装翘曲可能引发的五种焊点缺陷(切片影像)
Shadow Moiré:替晶片拍一张「3D 等高线地图」
想象阳光穿过百叶窗,影子落在凹凸不平的墙上,会跟着起伏而弯曲。Shadow Moiré 正是这个原理的精密版:在样品上方放置一片刻有细密平行线的光栅,让白光斜射,光栅与它投在封装表面的影子互相迭加,产生明暗相间的迭纹条纹(Moiré fringes)。每一条纹就像一条等高线,相机拍下后经数位运算,即可还原整片封装的 3D 形貌(图 2)。此法具备全场(Full-field)、非接触、非破坏三项优点;量测时样品还会依回焊温度曲线加热到 260°C 再冷却,让我们在元件上线前就看清它在炉内的每个形变阶段。
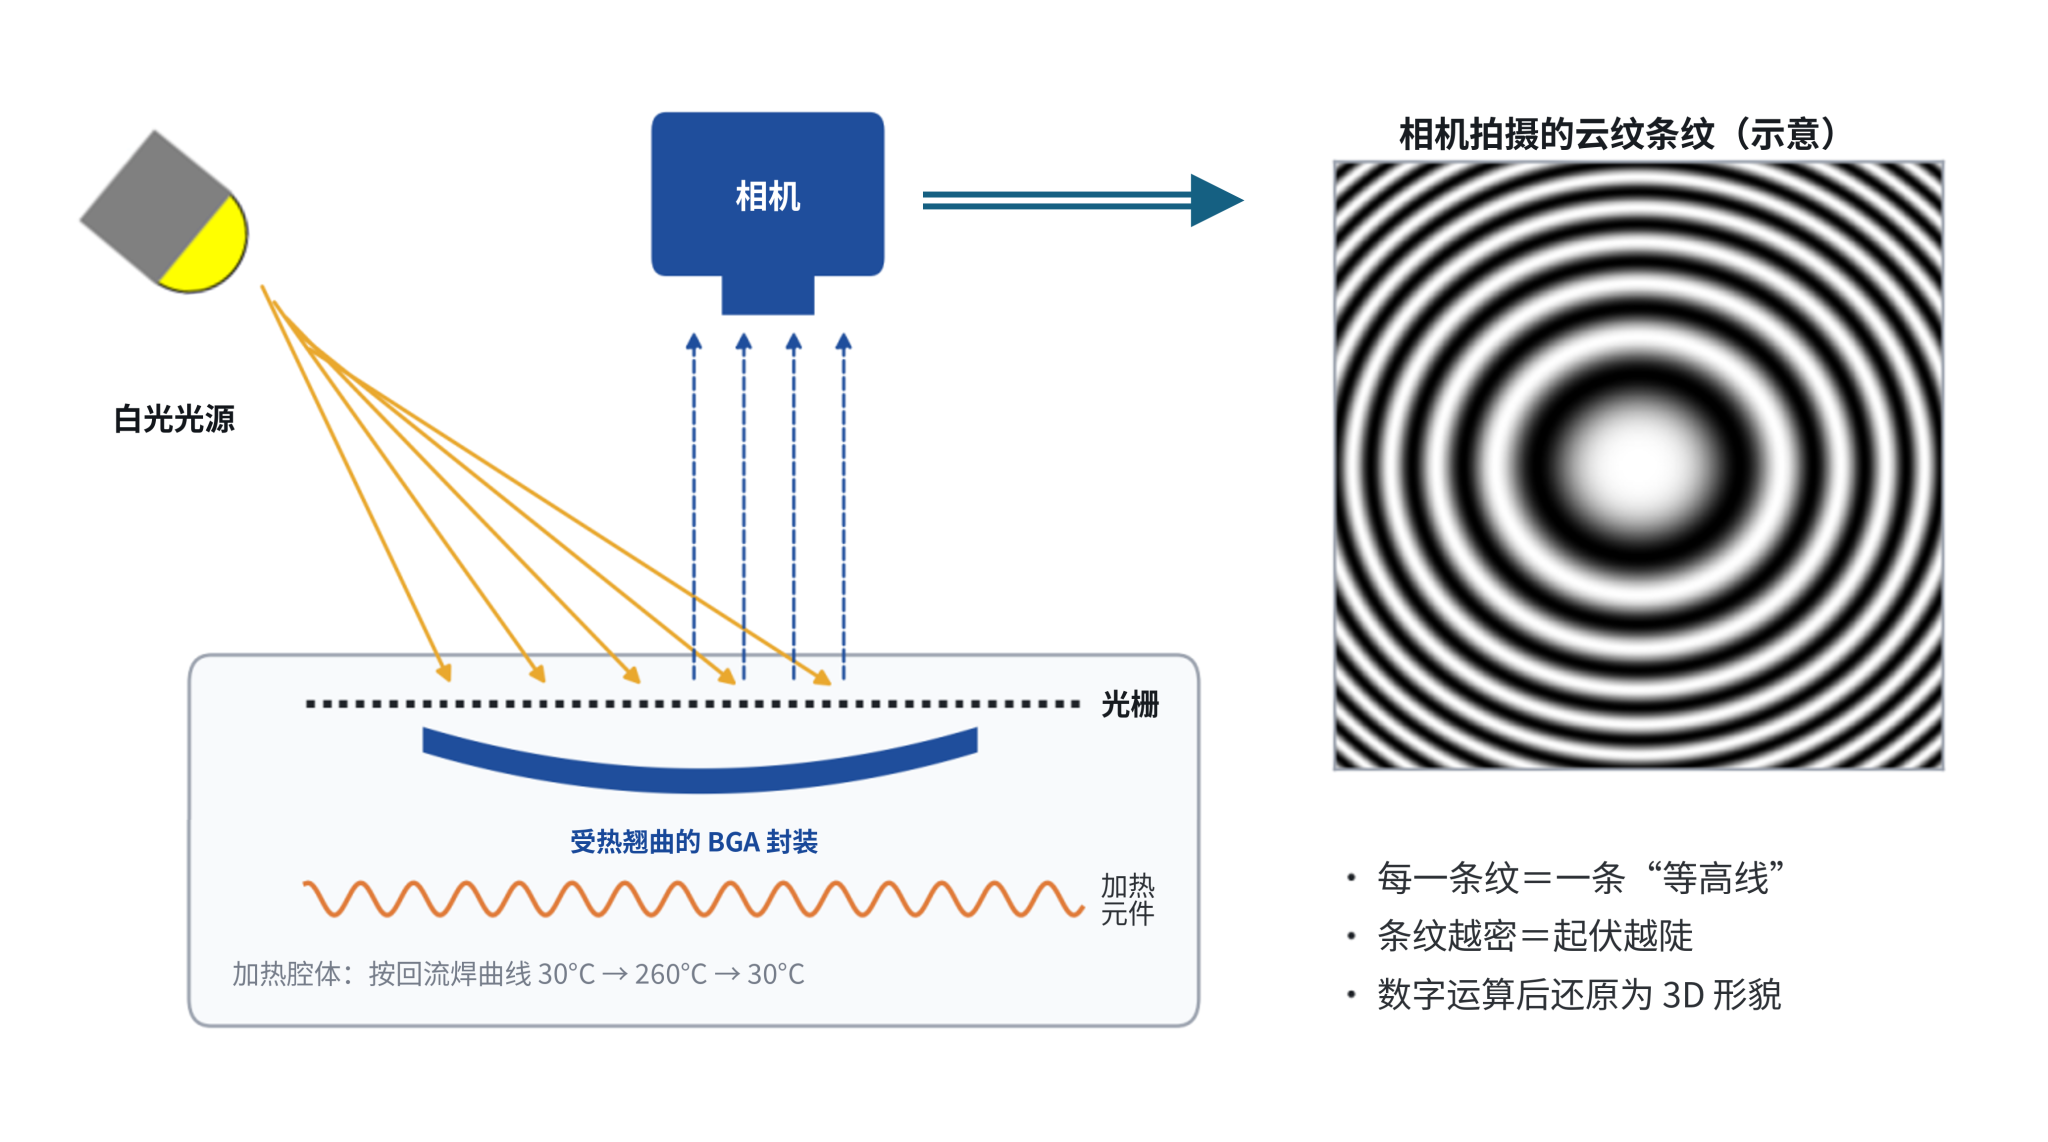
图 2:Shadow Moiré(阴影迭纹法)量测原理示意
实测:一条贴着规格上限的翘曲曲线
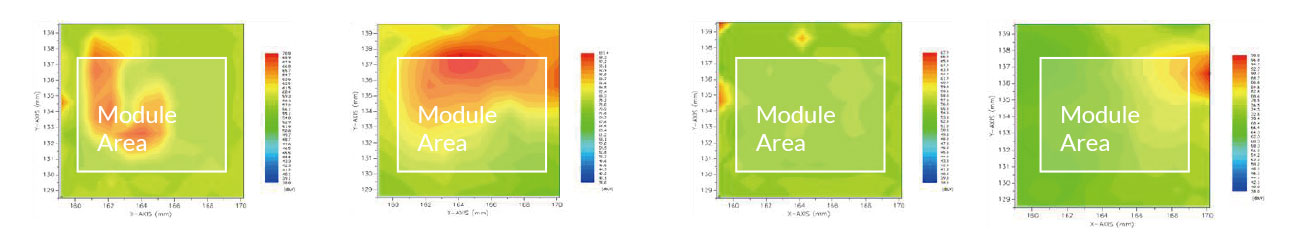
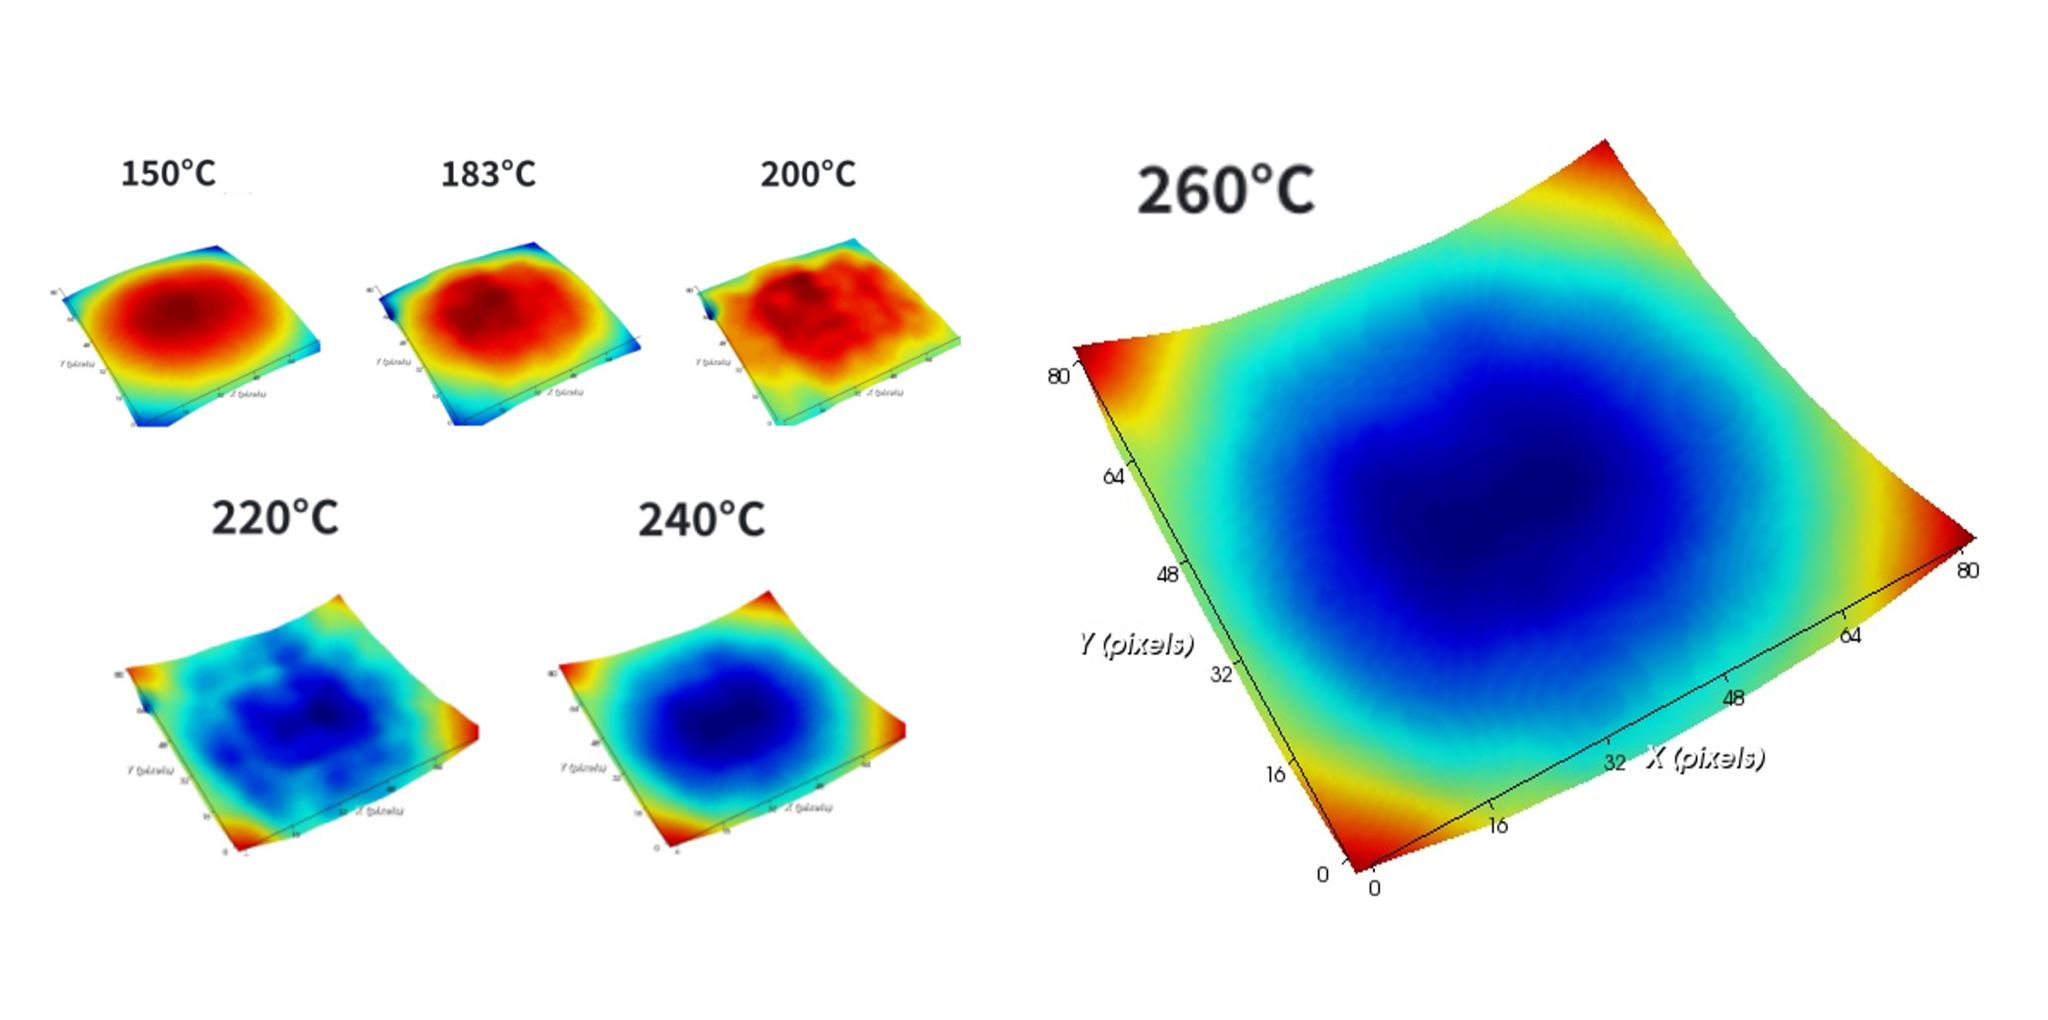
研究对象是一颗薄型细间距 BGA(TFBGA):21 × 21 mm、624 颗锡球、球距 0.8 mm、球径 0.5 mm。我们送测 6 颗样品,在 30°C → 260°C → 30°C 共 15 个温度点记录翘曲。结果显示(图3),同一颗样品的Shadow Moiré 3D形貌图:红色代表较高、蓝色代表较低,封装在低温段呈凹形,约在 200°C 至 220°C 之间翻转为凸形;换句话说,锡膏熔融、焊点正要成形时,封装已经是凸形;到了 260°C,最大翘曲达 229 µm,大约是两、三根头发的直径。依 JEDEC SPP-024A,此类元件的允收范围是 −140 至 +230 µm(图 3)。凸形翘曲代表封装四角往下压向电路板。换算后,角落焊点的支撑高度(Standoff Height)从 0.5 mm 被压到约 0.271 mm,少了将近一半,锡球势必向侧面外扩。
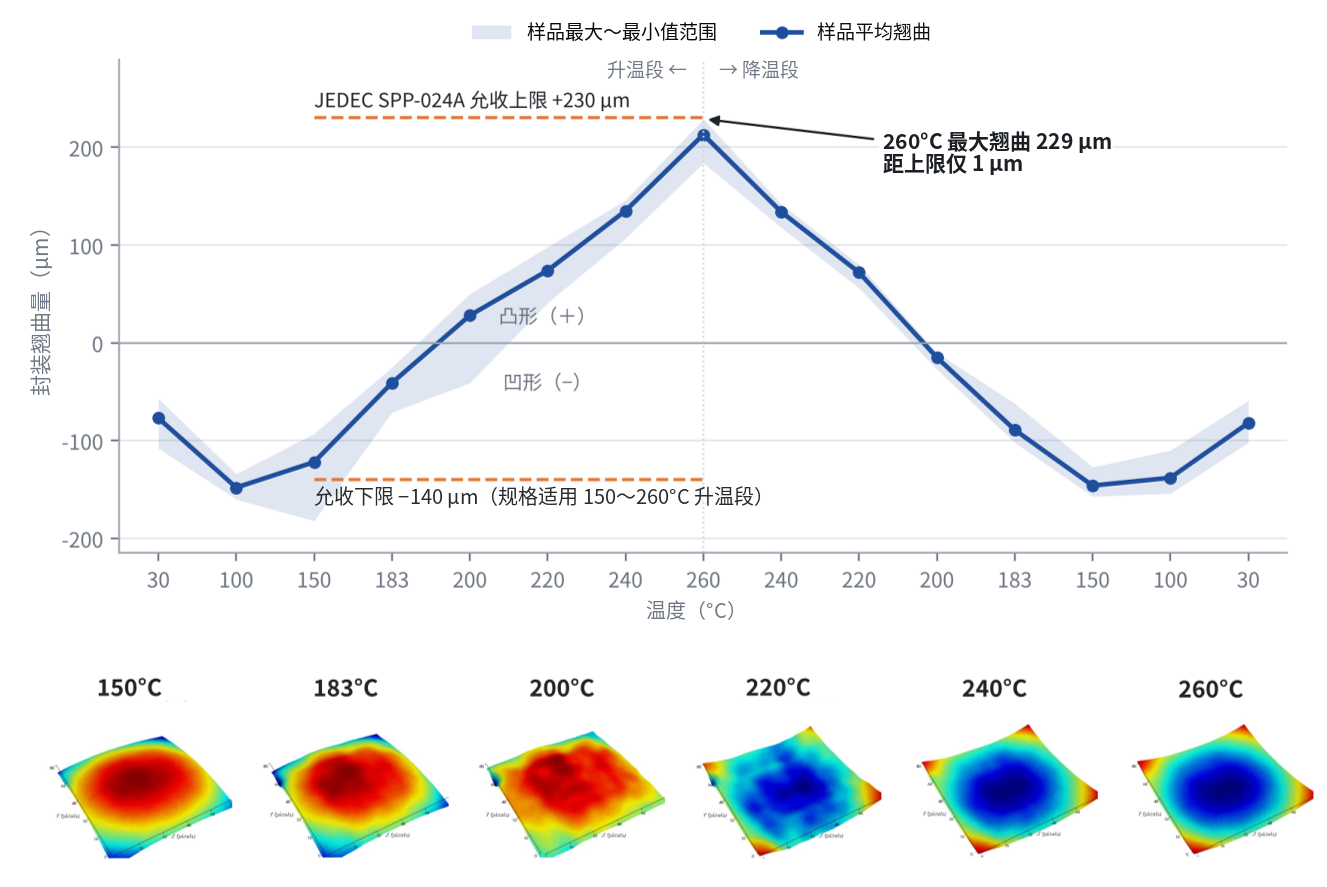
图 3:TFBGA 样品(21x21mm、624球)在回焊温度曲线下的翘曲量测结果与 3D 形貌变化
三道算式,把翘曲数据变成钢板设计
SMT 制程以不锈钢钢板(Stencil)把锡膏印到电路板上,开孔大小决定每个焊点分到多少锡。推导分三步:
- 第一步,算总锡量。焊点体积=锡膏中的锡+锡球。原设计为 0.1 mm 厚钢板、18.5 mil(0.469 mm)方形开孔,锡膏约贡献 0.0110 mm³,加上锡球 0.065 mm³,总计约 0.076 mm³。
- 第二步,模拟压扁后的形状。锡量不变、高度变矮,焊点可视为椭球体(V=4/3 × π × A × B × C)。代入后,角落焊点的水平半轴扩大到 0.367 mm。
- 第三步,算邻居间距。相邻焊点间隙 g=球距 − A − B=0.8 − 0.367 − 0.367=0.066 mm,低于本案设定的 0.08 mm 安全门槛,锡桥风险明确。
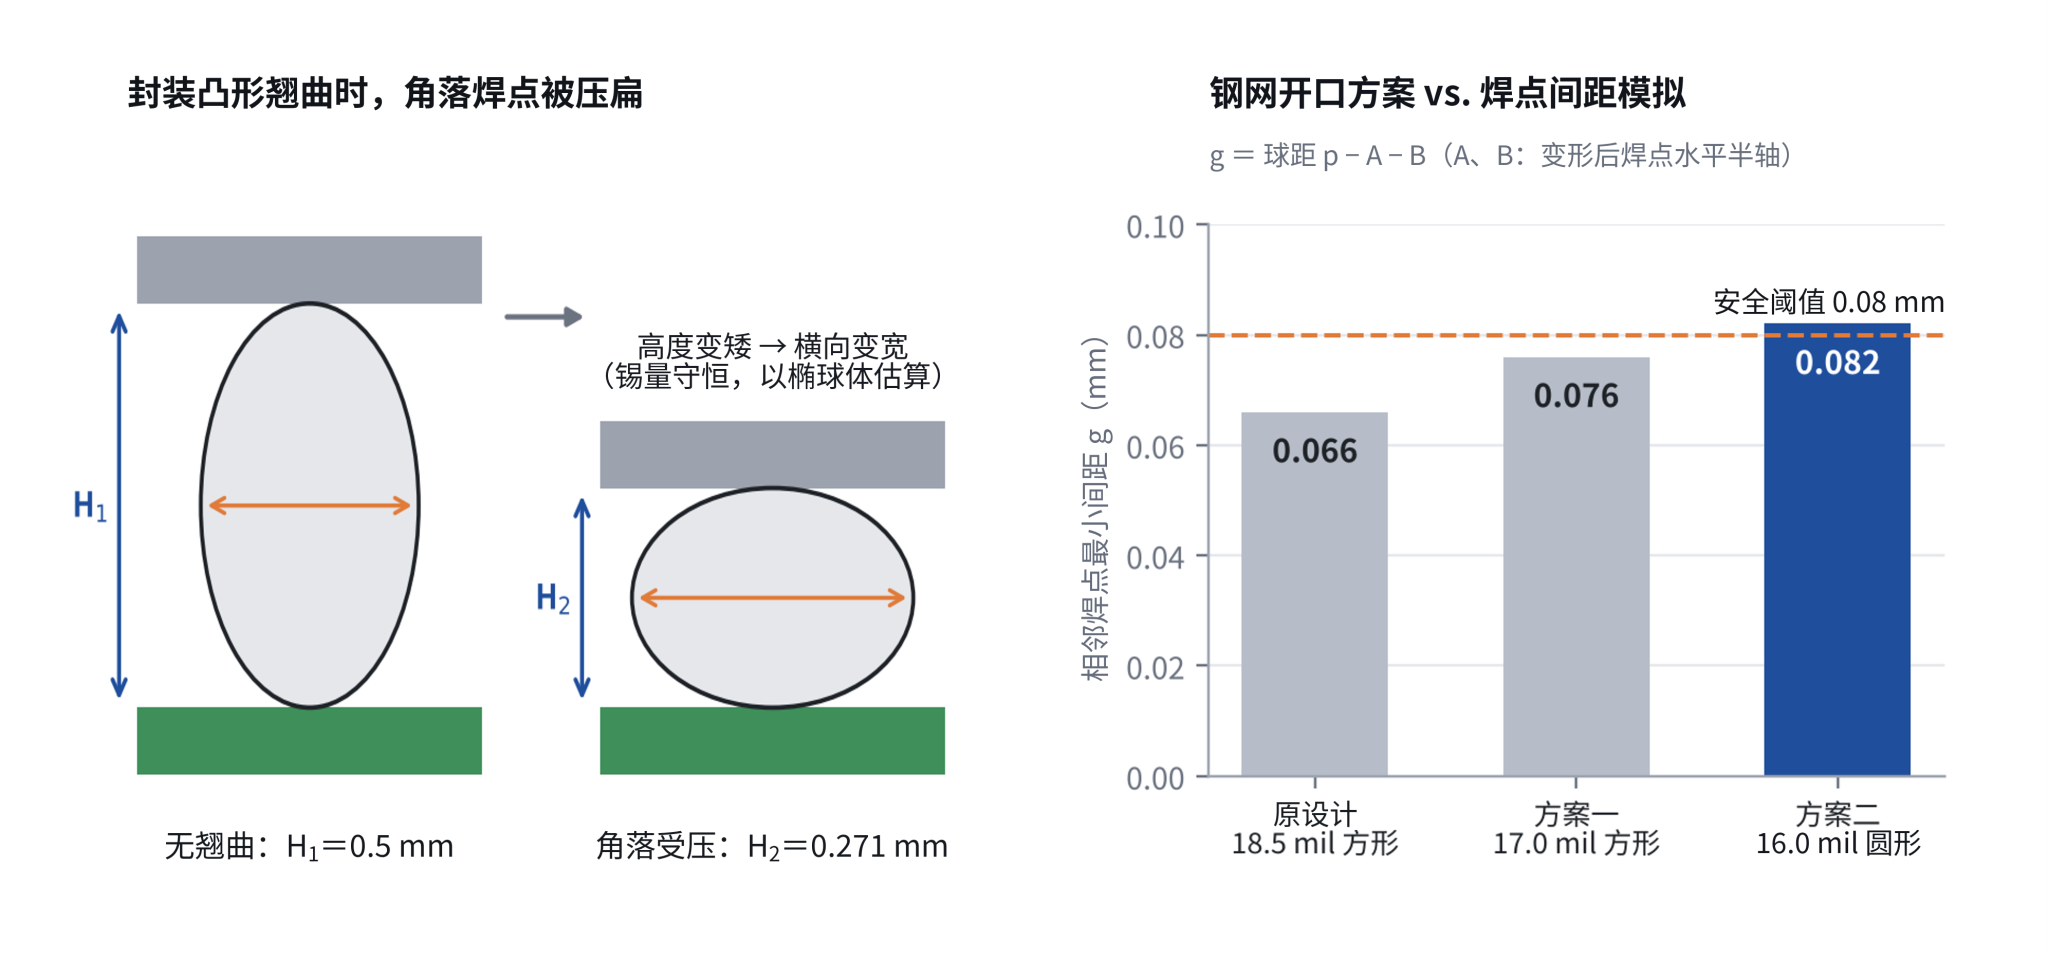
图 4:角落焊点受压变形示意,以及三种钢板开孔方案的焊点间距模拟
关键在于「局部」调整。依 240°C 的迭纹图,我们圈出四个角落各 2.0 × 2.0 mm 的高风险区,只让这 36 颗焊点改用 16 mil 圆形开孔,其余 588 颗维持原设计(图 5)。原因是凸形翘曲下,封装中央反而离电路板较远,需要足够锡量才不会空焊;全面缩孔,等于拆东墙补西墙。
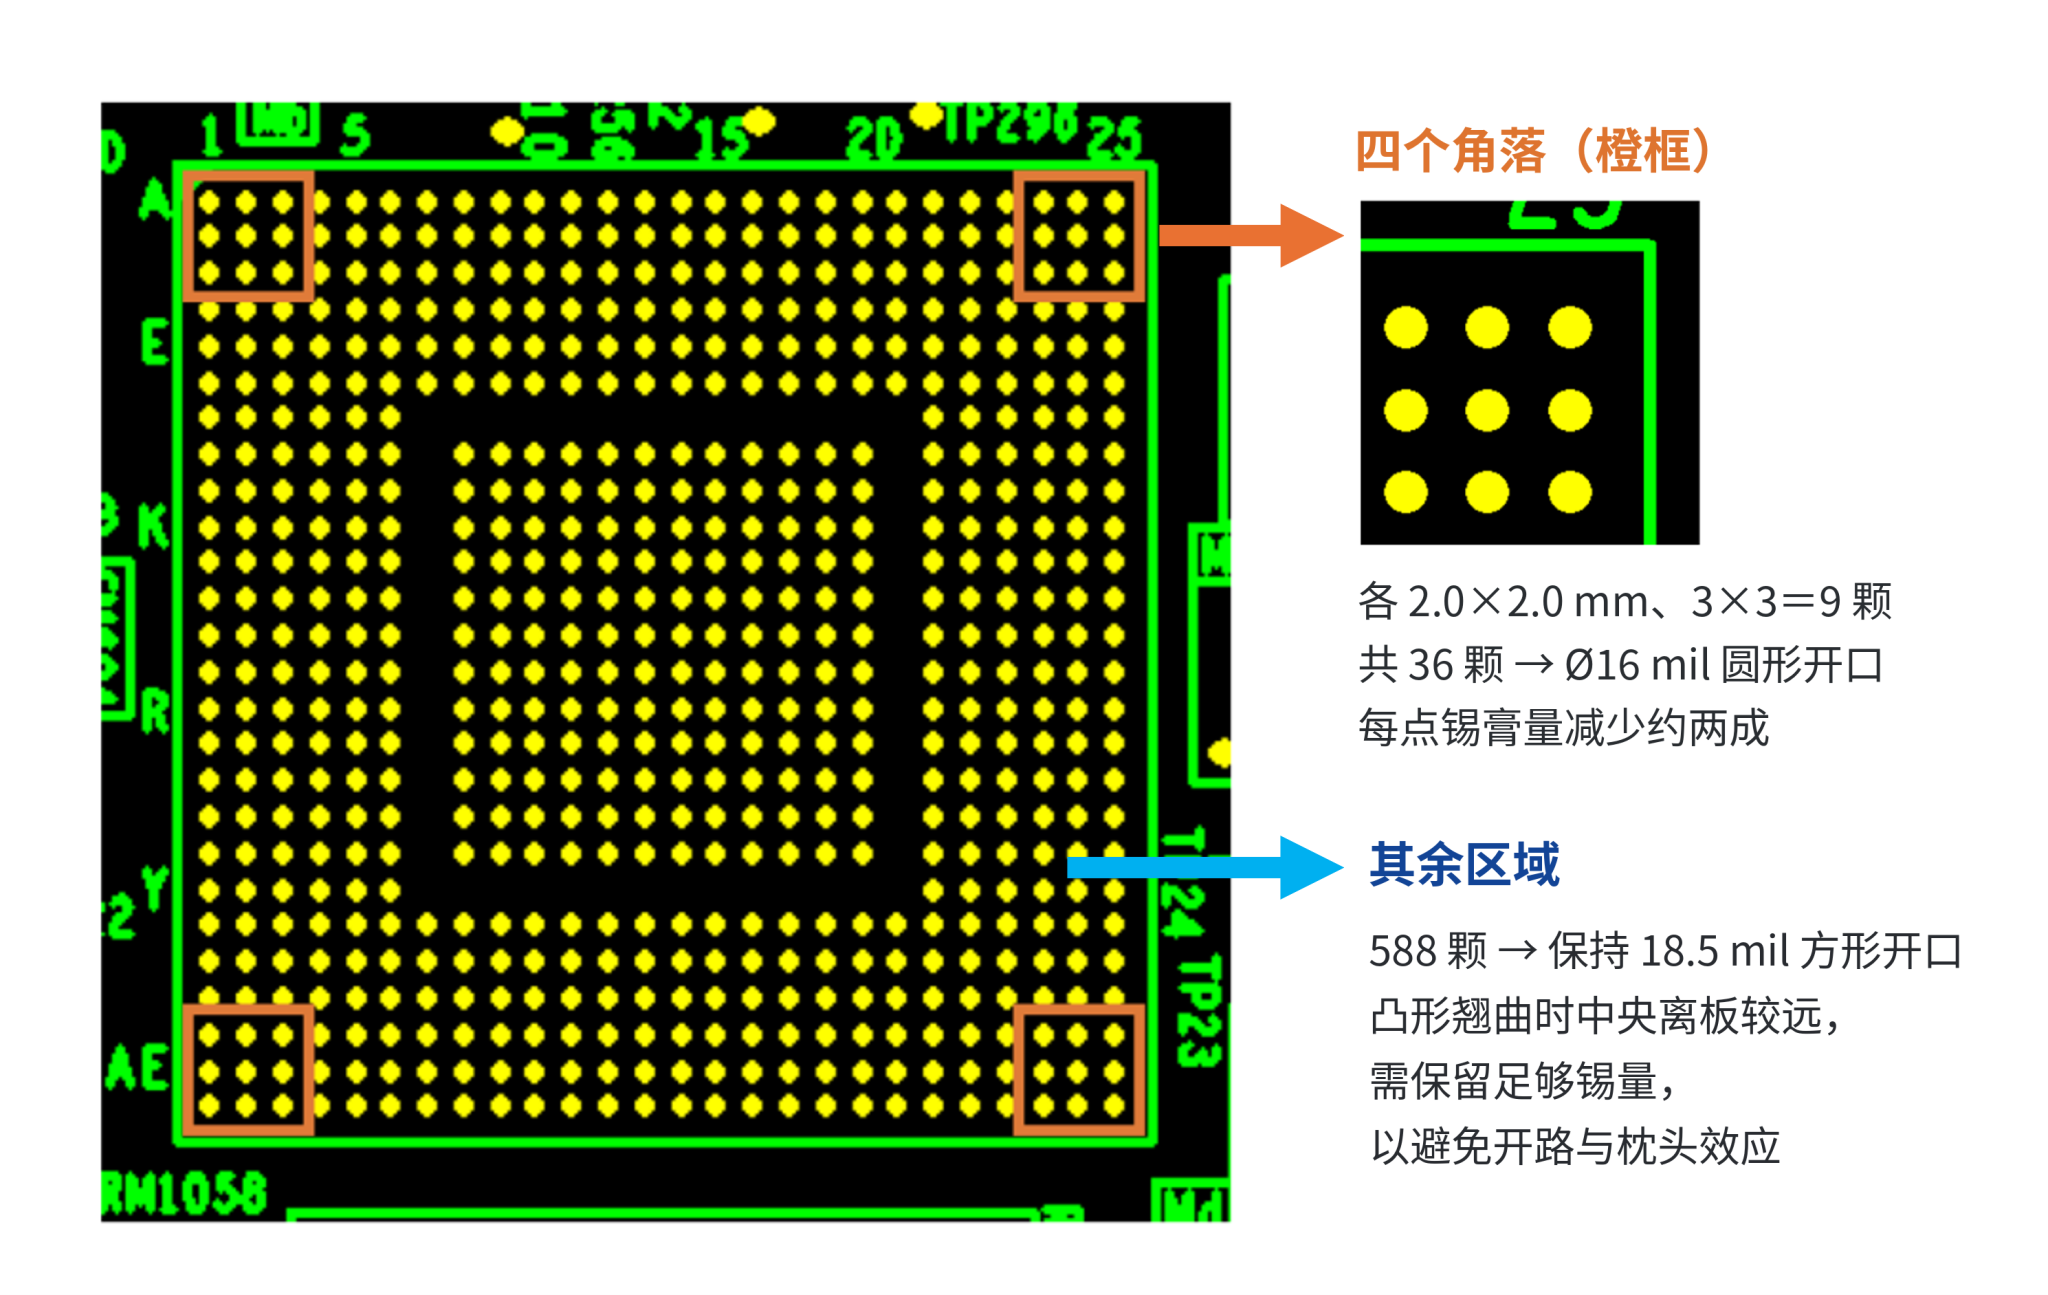
图 5:钢板开孔配置优化,只对「该减的地方」减锡:仅四个角落 3×3 焊点改用 Ø16 mil 圆形开孔
量产验证:第一次就做对
导入优化钢板后,所有电路板经 X-ray 检查均未发现锡桥。侧视检查一整排 25 颗焊点,支撑高度全部落在 478.8 至 482.5 µm 之间,平均 481.4 µm,最大差距不到 4 µm(图 6)。封装虽在炉中弯曲,焊点最终依然整齐一致,新元件也因此在首次试产即达成零空焊、零短路。
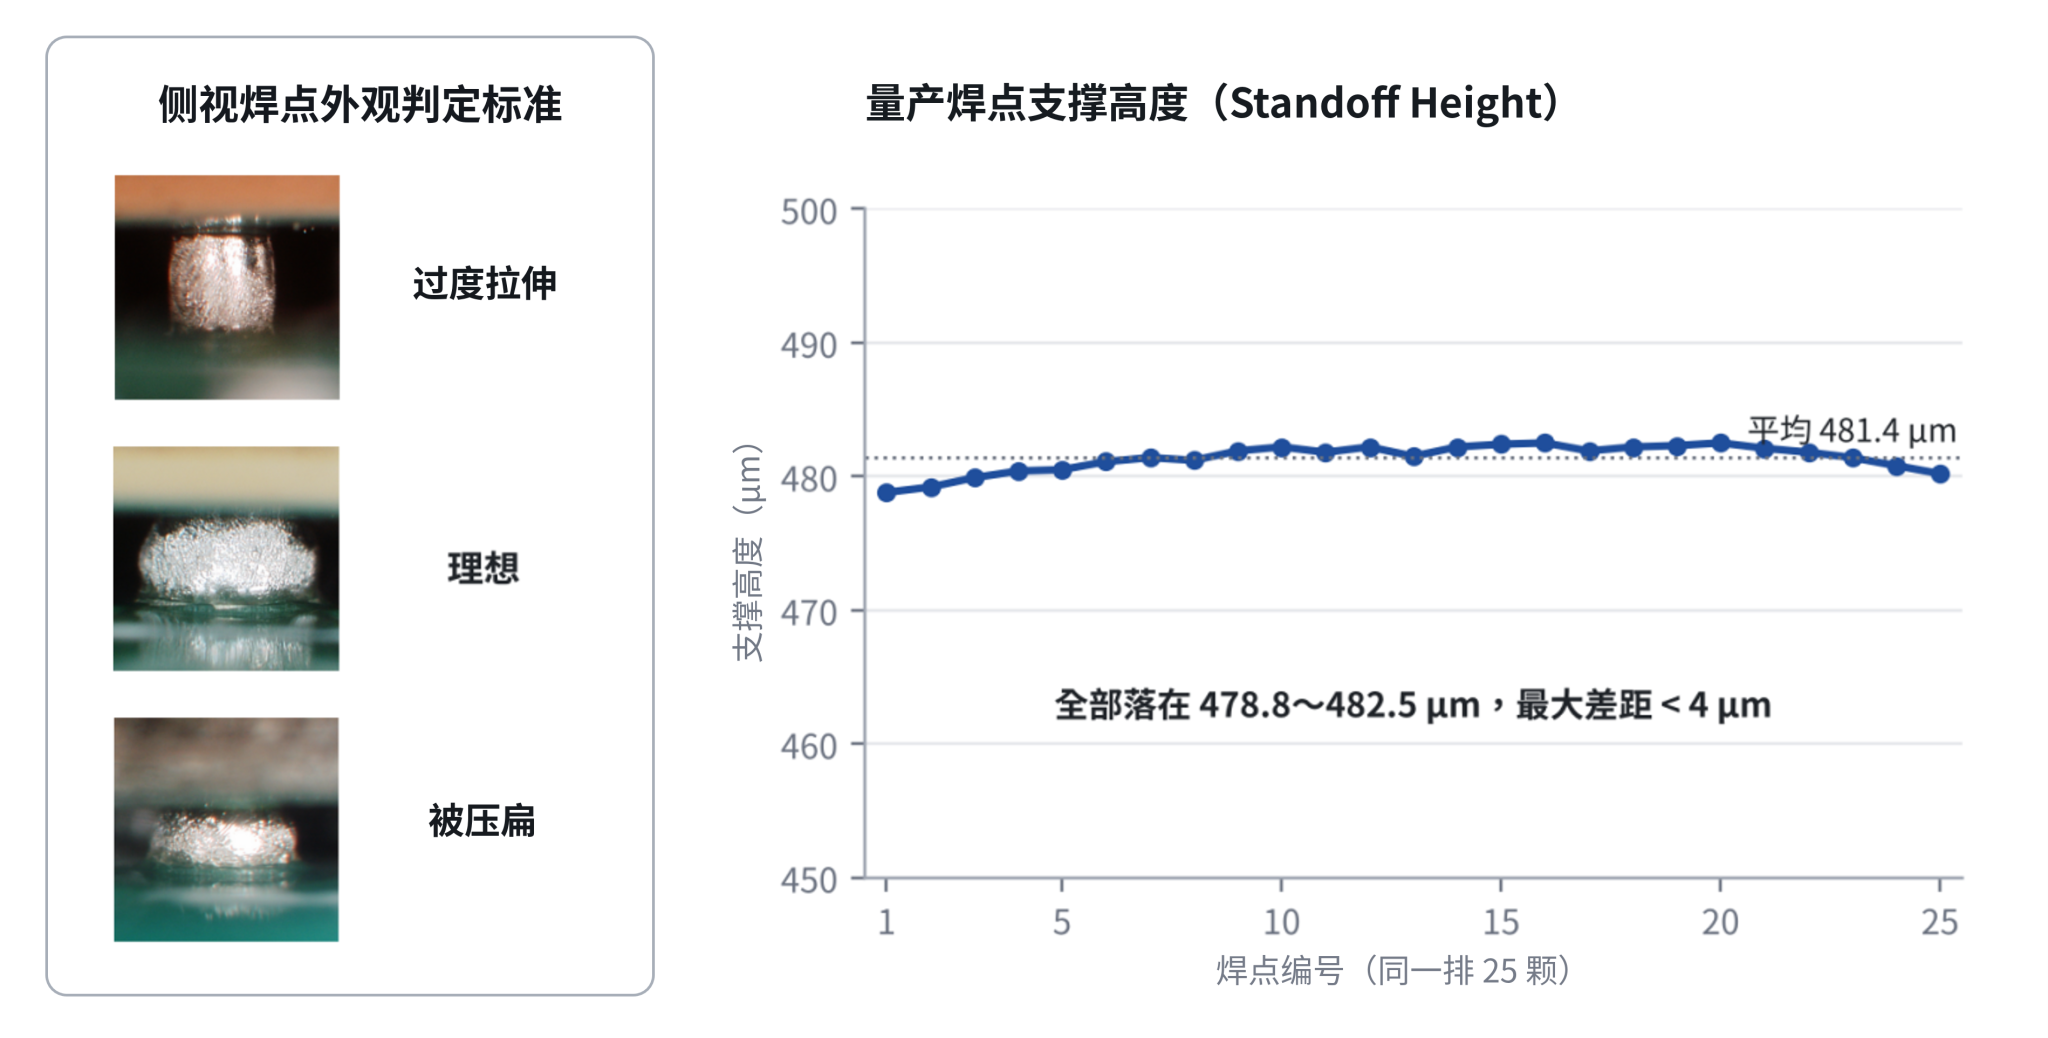
图 6:量产焊点的侧视外观判定标准与支撑高度量测结果
从「试产后补救」到「试产前预防」
这项研究改变的不只是「一片钢板」,而是新元件导入的工作顺序:
| 面向 | 传统做法 | USI 新做法 |
|---|---|---|
| 设计依据 | 依球距套用通用钢板准则,未考虑元件翘曲 | 依 Shadow Moiré 实测数据,局部设计高风险区开孔 |
| 验证时点 | 试产后才发现缺陷,再靠第二次试产或追加实验修正 | 首次试产前完成焊接风险评估与开孔设计 |
| 经验传承 | 仰赖设计准则与过往经验 | 建立新元件导入的翘曲审查与预警机制 |
| 供应商协作 | 元件问题多在量产端才浮现 | 翘曲超规可以数据回馈供应商改善 |
把风险挡在量产之前的「守门机制」
在电子制造供应链中,USI 环旭电子站在封装元件与终端系统的交会点。元件在板阶组装时的真实表现,往往要到我们的产线上才会显现。Shadow Moiré 数据让这个交会点成为一道预警闸门:若翘曲超出 JEDEC/JEITA 规格,我们能带着数据请供应商改善封装;若在规格内但风险偏高,就由制程设计提前化解。对客户而言,这意味着更少的试产回合与更稳定的量产良率。
这套方法也成为USI导入高焊球数 BGA(锡球逾一万颗)的 SMT 制程能力基础。随着 AI 加速器与高效能运算(HPC)封装持续放大,翘曲管理将从「出了问题再处理」,转为新产品开发的标准前置作业。USI 将持续以数据驱动制程设计,协助客户把愈来愈复杂的元件,一次就做对。
常见问题 Q&A
Q1:什么是 BGA 封装翘曲(Package Warpage)?为什么会造成 SMT 焊接缺陷?
A:封装翘曲是 BGA 元件在回焊升温过程中,因晶片、基板、封胶等材料的热膨胀系数(CTE)不同而产生的弯曲变形,分为凹形(负值)与凸形(正值)。翘曲会让锡球与电路板的距离不一致:距离过大易形成无润湿空焊(NWO)与枕头效应(Head-in-Pillow);距离过小则锡球被压扁外扩,造成锡桥短路。
Q2:Shadow Moiré(阴影迭纹法)是什么?有什么优点?
A:Shadow Moiré 是一种全场、非接触、非破坏的光学量测技术。白光通过光栅投射到样品表面,光栅与其影子迭加产生迭纹条纹,相机拍摄后换算为 3D 形貌。它能在模拟回焊的温度曲线下(例如 30°C→260°C→30°C)连续量测,是先进制程开发中分析与预测封装翘曲的关键技术,量测方式可依循 JEDEC JESD22-B112A 与 JEITA ED-7306。
Q3:BGA 封装翘曲的允收标准是什么?
A:常用标准包括 JEDEC SPP-024A、JEDEC Publication 95 与 JEITA ED-7306,依球距、球径与封装尺寸订定允收值。以球距 0.8 mm、球径 0.5 mm、尺寸大于 15 mm 的 BGA 为例,JEDEC SPP-024A 规定的允收范围为 −140 µm 至 +230 µm。
Q4:如何把翘曲数据转换成钢板开孔设计?
A:USI 采三步骤:先以「锡膏体积+锡球体积」计算焊点总锡量;再假设锡量守恒,以椭球体公式(V=4/3 × π × A × B × C)模拟焊点受压后的水平尺寸;最后以 g=球距 − A − B 计算相邻焊点最小间距。若间距低于安全门槛(本案为 0.08 mm),便缩小该区钢板开孔、减少锡膏量,直到间距达标。
Q5:为什么只调整四个角落的钢板开孔,而不是全面缩小?
A:本案封装在高温下呈凸形翘曲,四个角落被压向电路板,锡量过多容易短路;中央区域则离板较远,需要足够锡量才能避免空焊与枕头效应。因此 USI 只将四角各 3×3、共 36 颗焊点改为 Ø16 mil 圆形开孔,其余 588 颗维持 18.5 mil 方形开孔,同时兼顾两端风险。
Q6:这项优化的实际成效如何?
A:角落焊点最小间距由 0.066 mm 提升至 0.082 mm;量产后所有电路板经 X-ray 检查无锡桥;同一排 25 颗焊点的支撑高度落在 478.8~482.5 µm,平均 481.4 µm,一致性极高;新元件首次试产即达成零空焊、零短路。
Q7:这项技术对 AI 伺服器与高效能运算(HPC)产品有何意义?
A:AI 伺服器与 HPC 元件封装持续大型化、焊球数持续增加,翘曲造成的组装风险随之升高。以 Shadow Moiré 数据在试产前预测并化解焊接风险,可缩短新产品导入周期、减少试产回合,并提升量产良率。USI 也藉此建立了锡球数逾一万颗的高焊球数 BGA SMT 制程能力。
搜寻
最近的文章
-
揪出回流焊炉里的翘曲风险:260°C 下的 3D「等高线地图」
 揪出回流焊炉里的翘曲风险:260°C 下的 3D「等高线地图」
11/09/2026
-
异质集成时代的测试新解方:以 MicroPython 让 SiP 从“被测”走向“自测”
 异质集成时代的测试新解方:以 MicroPython 让 SiP 从“被测”走向“自测”
10/27/2026
-
从测不到到测得准:破解高密度 ICT 测试难题
 从测不到到测得准:破解高密度 ICT 测试难题
10/16/2026
-
深入 1.6T 光收发模组:光学模拟与光耦合如何影响效能与良率?
 深入 1.6T 光收发模组:光学模拟与光耦合如何影响效能与良率?
09/21/2026
-
迎战 AI 算力的下一道关卡:1.6T 光通讯模组的设计与制造
 迎战 AI 算力的下一道关卡:1.6T 光通讯模组的设计与制造
09/07/2026
-
穿戴式再微缩的关键一步:Fence + VPE 局部塑封
 穿戴式再微缩的关键一步:Fence + VPE 局部塑封
08/17/2026
-
支撑AI算力的「光通讯」是什么?一次看懂硅光子与光通讯模组发展趋势
 支撑AI算力的「光通讯」是什么?一次看懂硅光子与光通讯模组发展趋势
08/03/2026
-
当 AI 学会「读字」:如何用深度学习,驯服 SMT 产线的误报风暴
 当 AI 学会「读字」:如何用深度学习,驯服 SMT 产线的误报风暴
07/13/2026
-
揪出隐形「微观失效」:以菊链把关 SiP可靠度测试
 揪出隐形「微观失效」:以菊链把关 SiP可靠度测试
06/29/2026
-
电动车心脏,藏着看不见的对手:如何以「物理模型化」破解损耗难题?
 电动车心脏,藏着看不见的对手:如何以「物理模型化」破解损耗难题?
06/17/2026
跟紧产业脉动
随时掌握第一手产业创新科技、应用与深度新闻
订阅 USI 博客
随时掌握第一手产业创新科技、应用与深度新闻