USI 博客
第一手产业创新科技、应用与深度新闻
搜寻
- 10/16/2026
从测不到到测得准:破解高密度 ICT 测试难题
作者:Anson Liu,资深经理|技术工程部(TED, Technology Engineering Department)
一片电路板要出货,得先通过层层电性测试;而在测试工程师眼中,最头痛的从来不是「测出坏板」,而是「根本测不到」。当客户为了抗干扰,把板子上用来探针接触的测试焊垫全部以防焊绿漆覆盖,传统测试等于当场「失明」:没有落针的地方,覆盖率直接崩到三成。
在 USI 环旭电子,我们长年把测试工程当成品质的最后一道防线,测试工程最终追求的结果就是「测试良率」,这也被视为企业制造竞争力的一项关键指标。所以我们这一次要谈的,是USI技术工程团队如何用一组「软性压合 + 视觉定位 + 机械手」的组合技,在没有测试点的板子上,把 ICT (In-Circuit Test,电路内测试) 覆盖率重新拉回 90% 以上、测试良率做到 95%+,单片测试时间还从 23 秒压到 5 秒以内。
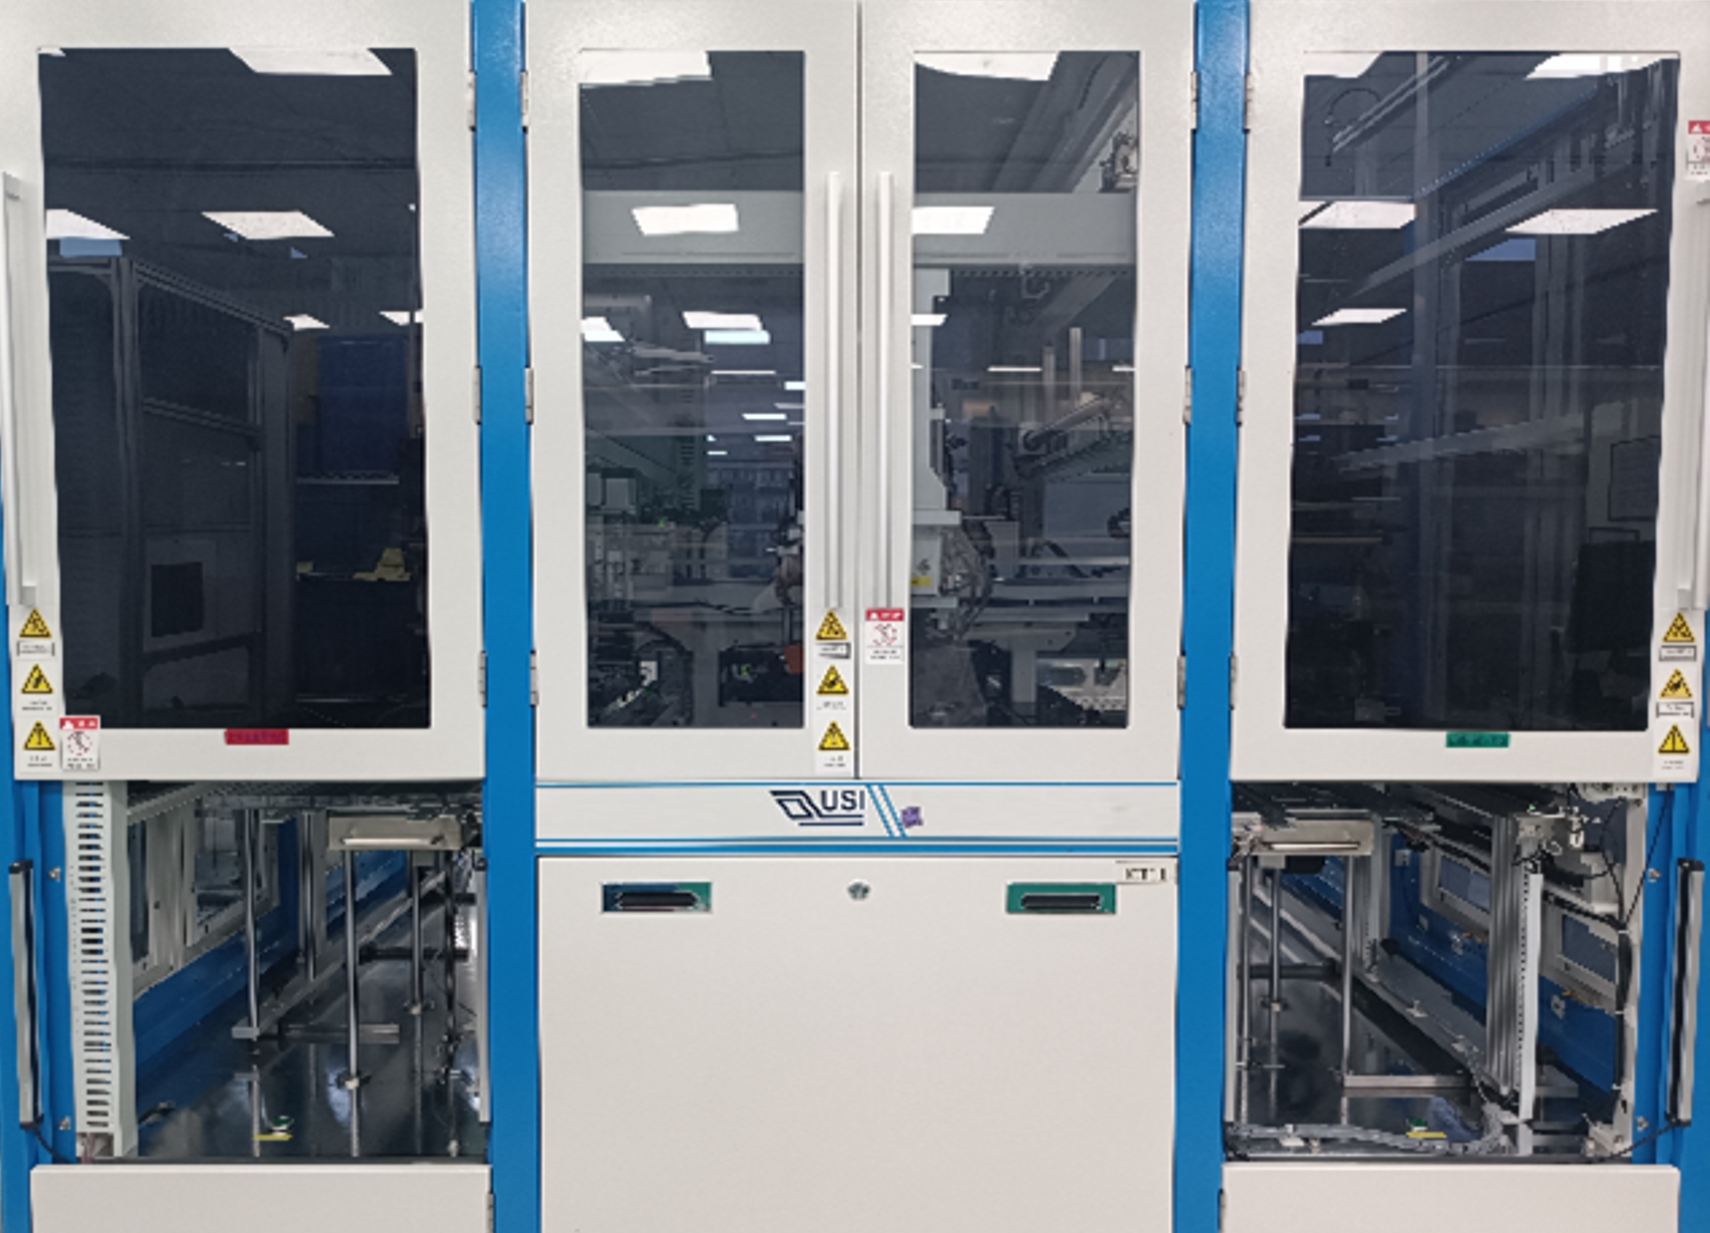
图 1|已稳定量产的 ICT 自动化测试设备:机械臂取代人工取放、CCD 视觉完成对位,一人可同时看顾两台机。
麻烦的起点:一块「没有测试点」的板子
先把问题讲清楚。客户的 X/B 机种基于抗干扰考量,采用绿漆覆盖 PAD 的布线方式,板面上几乎找不到可供探针接触的测试点。ICT 靠的是探针一根根「戳」在测试点上量测电性,没有点,就没有测试 (test) ,这正是高密度布线与微缩时代,ICT 共同撞上的天花板。为了破这一关,USI 先后试过两条路,各有硬伤:
- 导电棉测试:以导电棉间接接触取代探针,工艺简单。但可测范围太小,测试覆盖率只有约 30%;导电棉又容易磨损、沾污,误判 (NDF) 率偏高,照这模式量产,后续出货的品质风险相当大。
- FPC 压合金手指(人工版):改用板对板方式,模拟客户端的压合绑定,把测试点「借」到金手指上,覆盖率一举冲上 90%+。问题出在对位:金手指 pin 间距仅 0.165mm、pin 宽 0.25mm,对位规格 (SPEC) 严苛到 ±0.05mm,全靠人工目视对准,稍有错位就误判;测试员极易疲劳,测试良率只有 75% 左右,撑不起量产。
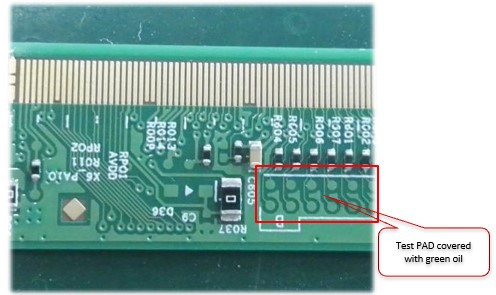
图 2|PCBA 上的测试焊垫被防焊绿漆覆盖,探针无点可测,这是整个难题的起点
USI 解决方案:让机器接手最难的对位
思路其实很直接:FPC 压合金手指的覆盖率已经够好,真正拖垮它的是「人工对位」。那就别让人去做机器更擅长的事,USI 团队开发的 ICT 自动化方案,保留 FPC 压合金手指的高覆盖率,再用「CCD 视觉定位 + 拉扣式治具 + 机械臂」把人力从对位与取放中解放出来。
那金手指究竟要怎么变成测试点?FPC 表面以软胶压制,压合到产品金手指时不会刺伤接点,而每一根金手指的 pin 都能当成独立测试点。这等同于把「植针率」一次拉高,覆盖率自然上得去,且属非破坏式测试,对产品更友善。
±0.05mm 的对位,怎么交给机器?这即是整套解决方案的技术关键。CCD (Charge-Coupled Device) 视觉相机即时抓取 PCBA 与 FPC 金手指的位置,系统再微幅驱动马达自动补偿校正,确保每一次压合都落在 ±0.05mm 内。人眼会累、会抖,CCD 不会,这就表示精度与稳定度可以同时到位。待测板以拉扣式治具自动锁定定位,机械臂 (robotic arm) 负责上料、送测、下料与分流 (pass/NG),整条测试流程无需作业员逐片手动操作。一位人员可同时看顾两台设备,人力配置直接减少一半。
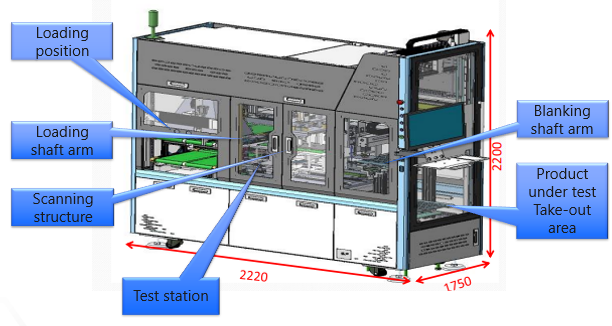
图 3|ICT 自动化测试设备分为上料、测试、下料三大工位,由机械臂串起全自动流程
一次算清三笔帐:能测到、测得对、测得完
自动化到底值不值得投资,终究要回到帐面上验证。我们把导入前后的关键指标并排,最直接的变化其实只有三句话:能测到的变多了、测对的变多了、测完的变快了。
| 比较面向 | 改善前(人工压合 / 传统) | 改善后(ICT 自动化) |
|---|---|---|
| 测试覆盖率 (Coverage) | 导电棉约 30%;人工压合 90%+ | 90%+ |
| 测试良率 (Yield) | 人工对位约 75% | 95%+ |
| 单片测试工时 | 23.1 秒 | 4.9 秒(每片省 18.2 秒) |
| 每小时产出 (UPH) | 156(1 人 1 机) | 735(1 人 2 机) |
| 测试机台需求 | 2 台 | 1 台 |
前两列是「品质帐」:覆盖率站稳九成以上,测试良率从人工的 75% 补到 95%+,过去漏测与误判留下的破口几乎补平。后三列是「效率帐」:单片测试从 23.1 秒缩到 4.9 秒,机台由两台并为一台、一人可顾两机,一台机的每小时产出 (UPH) 却从 156 冲到 735。难得的是,这三笔帐不是彼此拉扯的取舍,而是同时往好的方向走。
守住那 0.05mm:机器没有第八小时的疲态
这套方案能不能量产,其实卡在一个很现实的问题:0.165mm 的金手指间距,对位一旦超过 ±0.05mm 就可能误判,而这种精度,人的手眼很难整班维持──再熟练的老师傅,也会眼花、会手抖,也会在第八小时走样。我们的做法,是不让系统「相信」任何一次固定。每一片板子进来,CCD 相机先量出金手指的实际位置,控制端即时算出偏移量,再驱动马达把 FPC 微调补偿回来,最后才下压压合;放板、对位、下压、压合测试环环相扣,每一轮都重新对准一次,而不是靠治具「校一次、用到底」。也正因为每片都重新校,即使面对这么细的间距,对位依然压得住规格线──准不准,不再取决于当班是谁、做到第几片。
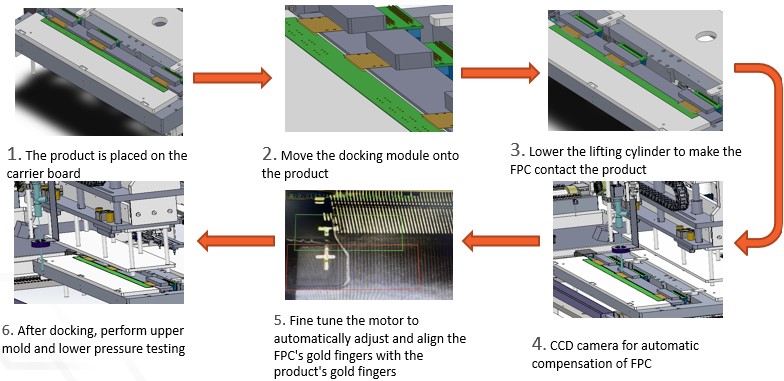
图 4|CCD 自动补偿精确校准流程:放板 → 对位 → 下压 → 压合测试,每一轮都自动重新校准
省下的人力与工时,就是客户的竞争力
技术指标之外,这项成果真正的价值,在于它把「品质风险」与「量产成本」同时往下压,让客户握有更大的设计与供货弹性:
- 更高的品质保障:即使采用无测试点的高抗干扰设计,仍能维持 90%+覆盖率与 95%+测试良率,把不良拦在出货之前。
- 更低的测试成本:机台由 2 台精简为 1 台、人力 1 人 2 机、单片工时砍掉近八成,导入后的测试成本结构全面改善。
- 更快的量产节奏:UPH 由 156 拉升到 735,产能翻倍有余,交期更有底气。
*文中数据为工程参考值与量产实绩,实际规格依专案设计为准。
常见问答 Q&A
Q:什么是 ICT(电路内测试)?为什么「没有测试点」会让它失效?
A:ICT (In-Circuit Test) 是以探针接触电路板上的测试点,逐一量测元件与线路电性的测试方式。当客户为抗干扰把测试焊垫 (PAD) 用绿漆覆盖,板面没有可落针的测试点,探针无从量测,传统 ICT 覆盖率会骤降到约 30%,品质风险大增。
Q:USI 的 VP ICT Automatic Test 是什么?和一般 ICT 有何不同?
A:它是 由USI 环旭电子自主研发的全自动 ICT 方案,结合 FPC 压合金手指、CCD 视觉定位、拉扣式治具与机械臂上下料。相较传统靠探针或人工压合,它能在没有测试点的板子上自动、精准、高效地完成测试,覆盖率 90%+、测试良率 95%+。
Q:FPC 压合金手指测试的原理是什么?会不会伤到产品?
A:它以板对板 (board-to-board) 方式模拟客户端的压合绑定 (bonding),用软性电路板 (FPC) 表面的软胶压合到产品金手指,让每根金手指 pin 成为独立测试点。由于是软胶接触,属非破坏式测试,不会刺伤金手指,兼顾覆盖率与可靠度。
Q:CCD 视觉定位在这套测试中扮演什么角色?对位能做到多准?
A:CCD (Charge-Coupled Device) 相机即时抓取金手指位置,系统再驱动马达自动补偿校正,把 FPC 与 PCBA 的对位稳定控制在 ±0.05mm 内。正是这套即时闭环校准,让 0.165mm 的微间距金手指也能稳定量产。
Q:导入 ICT 自动化后,效率与测试良率提升了多少?
A:测试覆盖率维持 90%+、测试良率由人工的 75% 提升到 95%+;单片测试工时由 23.1 秒缩短到 4.9 秒(每片省 18.2 秒),每小时产出 (UPH) 由 156 提升到 735,测试机台也由 2 台精简为 1 台。
Q:为什么不直接沿用人工 FPC 压合,而要做自动化?
A:人工 FPC 压合虽然覆盖率有 90%+,但 ±0.05mm 的对位全靠目视,测试员极易疲劳、测试良率仅约 75%,且一人一机、工时长,撑不起量产。自动化把最难的对位与取放交给 CCD 与机械臂,才同时解决测试良率、人力与效率三个问题。
Q:这项技术能为 USI 的客户带来什么价值?
A:客户即使采用无测试点的高抗干扰设计,仍能维持高覆盖率与高测试良率,把品质风险挡在出货前;同时享有更低的测试成本(机台减半、一人两机)与更快的产能(UPH 翻倍)。USI 因此从单纯制造者,升级为协助客户落地量产测试方案的整合伙伴。
搜寻
最近的文章
-
从测不到到测得准:破解高密度 ICT 测试难题
 从测不到到测得准:破解高密度 ICT 测试难题
10/16/2026
-
深入 1.6T 光收发模组:光学模拟与光耦合如何影响效能与良率?
 深入 1.6T 光收发模组:光学模拟与光耦合如何影响效能与良率?
09/21/2026
-
迎战 AI 算力的下一道关卡:1.6T 光通讯模组的设计与制造
 迎战 AI 算力的下一道关卡:1.6T 光通讯模组的设计与制造
09/07/2026
-
穿戴式再微缩的关键一步:Fence + VPE 局部塑封
 穿戴式再微缩的关键一步:Fence + VPE 局部塑封
08/17/2026
-
支撑AI算力的「光通讯」是什么?一次看懂硅光子与光通讯模组发展趋势
 支撑AI算力的「光通讯」是什么?一次看懂硅光子与光通讯模组发展趋势
08/03/2026
-
当 AI 学会「读字」:如何用深度学习,驯服 SMT 产线的误报风暴
 当 AI 学会「读字」:如何用深度学习,驯服 SMT 产线的误报风暴
07/13/2026
-
揪出隐形「微观失效」:以菊链把关 SiP可靠度测试
 揪出隐形「微观失效」:以菊链把关 SiP可靠度测试
06/29/2026
-
电动车心脏,藏着看不见的对手:如何以「物理模型化」破解损耗难题?
 电动车心脏,藏着看不见的对手:如何以「物理模型化」破解损耗难题?
06/17/2026
-
制程幕后|从「制造」走向「创造」Ep.2:「从无到有」的技术革新
 制程幕后|从「制造」走向「创造」Ep.2:「从无到有」的技术革新
05/28/2026
-
制程幕后|从「制造」走向「创造」Ep.1:揭秘 USI技术先行军
 制程幕后|从「制造」走向「创造」Ep.1:揭秘 USI技术先行军
05/07/2026
跟紧产业脉动
随时掌握第一手产业创新科技、应用与深度新闻
订阅 USI 博客
随时掌握第一手产业创新科技、应用与深度新闻